

Kokie reikalavimai keliami pjovimo įrankiams ir įrankių laikikliams frezuojant dideliu greičiu?
Didelio greičio pjovimas (HSM) yra svarbi technologija, plačiai naudojama šiuolaikinėje frezavimo technologijoje. Taikant HSM frezavimo technologiją galima ne tik frezuoti įvairias minkštas ir kietas medžiagas, bet ir pasiekti puikų ruošinio tikslumą. Šiame straipsnyje pristatomi HSM reikalavimai pjovimo įrankiams ir įrankių laikikliams.
1, HSM reikalavimai pjovimo įrankiams
1. Geometrinė forma
Įrankio vibracija tiesiogiai veikia paviršiaus kokybę, gautą apdirbant. Todėl labai svarbu išlaikyti vienodą įrankio pjovimo jėgą HSM precizinio apdirbimo metu, kad būtų išvengta įrankio vibracijos.
Gretimų pjovimo įrankių geometrinių charakteristikų įtaka pjovimo jėgai:
1) Geras koncentriškumas padeda tolygiai paskirstyti apkrovą pjovimo briaunoje;
2) Didesnis pjovimo briaunų persidengimas yra naudingas norint gauti vienodas pjovimo jėgos charakteristikas (didesnis spiralės kampas ir griovelių skaičius);
3) Trumpas pjovimo ilgis yra naudingas siekiant didesnio standumo (palyginti su stačia staklių sienele, veleno skersmuo šiek tiek sumažinamas);
4) Šerdies skerspjūvio būklė yra geriausia, o įtempių koncentracija griovelyje yra mažiausia.
HSM gali būti naudojamas didelio stiprumo medžiagoms apdoroti, o tai reiškia, kad didėjant apdirbamos medžiagos kietumui didėja atsparumas deformacijoms. Pjovimo briaunos apkrovos padidėjimas reikalauja stabilios pjovimo briaunos geometrinės formos. Tačiau didelio greičio pjovimo sąlygomis laisvoje ruošinio paviršiaus srityje susidarys daugiau trinties šilumos, o tai reiškia, kad įrankio prošvaisa turi būti sumažinta. Todėl padidinti pjovimo briaunos stabilumą galima tik sumažinus nuolydžio kampą. Tais atvejais, kai medžiaga yra labai kieta, o įrankio medžiaga trapi, gali atsirasti net neigiami kampai.
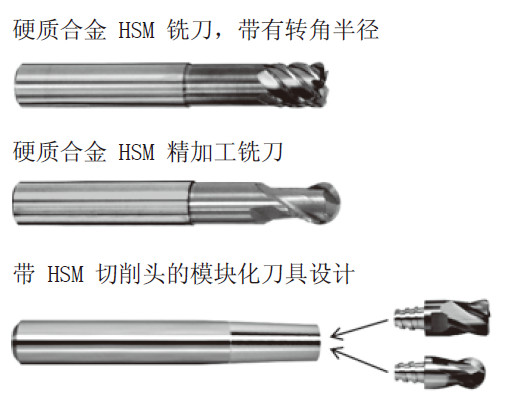
Tiksliai suderintas spindulys yra šlifuojamas pjovimo briaunos gale, kad staigiai įkaitus nebūtų pasiekta raudona įkaitimo būsena arba vietinis pjovimo briaunos lūžimas.
Jei apdirbamo ruošinio formai reikalingas didelis tikslumas, naudojamo precizinio apdirbimo įrankio sferinis spindulys turi tiesioginės įtakos apdirbamo ruošinio formos tikslumui. Todėl, kaip pagrindinė sąlyga, labai svarbu naudoti įrankius su labai griežtais spindulio nuokrypiais (mikrometrų diapazone) tiksliai apdirbant labai tikslias dalis.
2. Medžiagos ir dangos
Įrankio medžiaga turi būti kietesnė nei apdirbama medžiaga. Kuo didesnis ruošinio medžiagos ir įrankio medžiagos kietumo skirtumas, tuo mažesnis įrankio susidėvėjimas ir ilgesnis įrankio tarnavimo laikas. Kadangi vietinė temperatūra yra labai aukšta, taip pat būtina užtikrinti, kad įrankio medžiaga turėtų antioksidacinių savybių.
Dėl didelių šiluminės apkrovos svyravimų ir įrankių medžiagų atsparumo oksidacijai reikalavimo galiausiai reikia padengti smulkiagrūdžius volframo karbido įrankių korpusus.
Išbandytos ir išbandytos dangų sistemos, tokios kaip TiN, TiCN ir TiAlCN, greitai pasiekė savo HSM apdorojimo ribas. Todėl buvo sukurta daugiakomponentė dangų sistema, kurios pagrindas yra didelis aliuminio nitrido kiekis ir derinamas su kitais elementais, tokiais kaip itris, vanadis ar tantalas. Naudojant nano sluoksnių struktūras, CBN ir PKD, taip pat galima pasiekti didesnį našumą.
2, HSM reikalavimai įrankių laikikliams
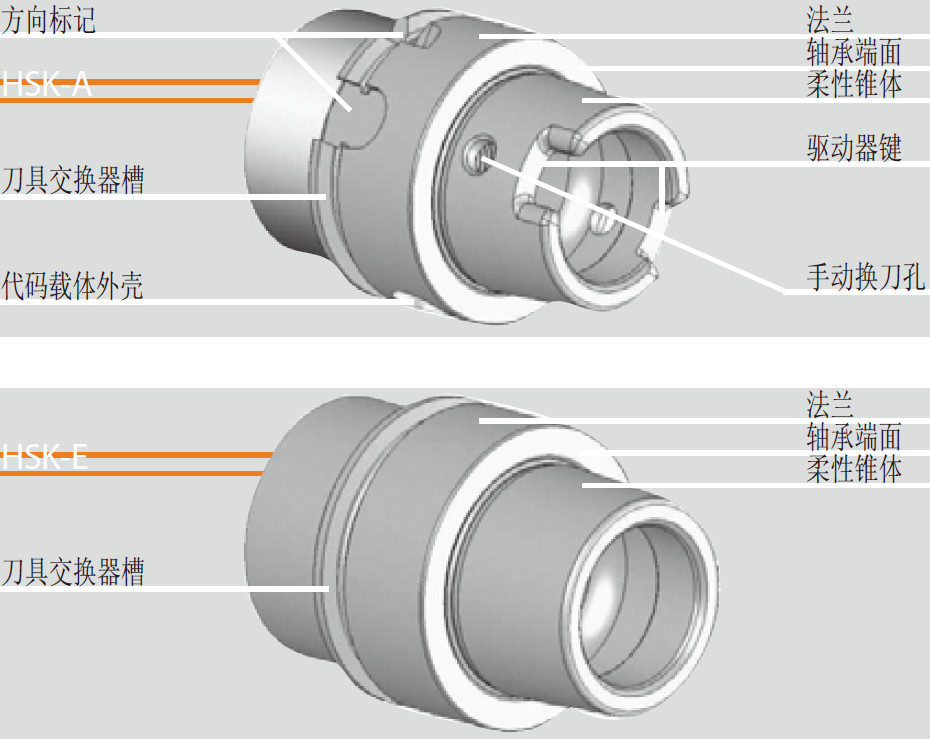
Dėl didelio suklio greičio, reikalingo HSM apdirbimui, geriausia naudoti HSK-A ir HSK-E įrankių laikiklių sistemas. Dėl peilio laikiklio flanšo montavimo ant veleno galvutės, peilio laikiklis turi aiškią mechaninę atramą Z kryptimi, todėl jis nebus įtrauktas į veleną dėl padidėjusios išcentrinės jėgos esant didesniam greičiui.
Esminė klaida galėjo įvykti paruošiamajame apdorojimo etape, todėl neįmanoma pasiekti mažų vibracijų ir saugaus proceso valdymo. Norint pasiekti stabilų HSM apdirbimą, labai svarbu subalansuoti įrankį ir įrankio laikiklį pagal reikalavimus ir patikrinti jų koaksialumą. Taip pat būtina atsižvelgti į sukimosi greičio ribą, susijusią su nesubalansuota mase.
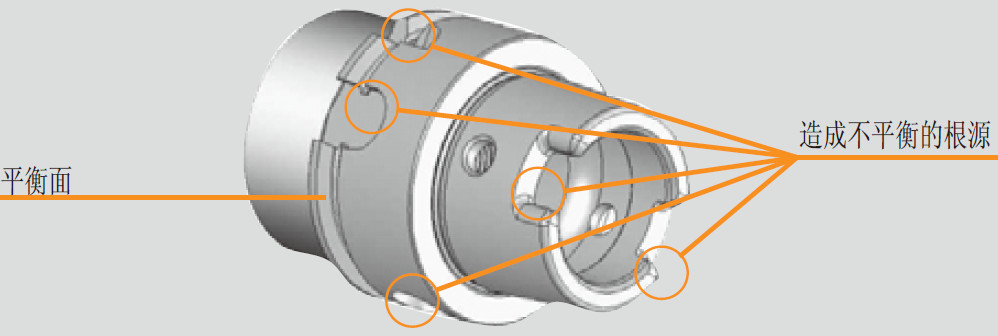
Nesubalansuotos arba nekoncentrinės besisukančių įrankių sistemos sukels:
1) Labai prasta paviršiaus kokybė
2) Labai mažas įrankio tarnavimo laikas
3) Prastas apdorojimo stabilumas ir sauga
4) Galimas frezavimo veleno pažeidimas
Disbalansas ir nukrypimas nuo idealaus koncentriškumo, kurį sukelia staigūs pasikeitimai apdorojimo metu, aiškiai parodyti toliau pateiktoje schemoje:
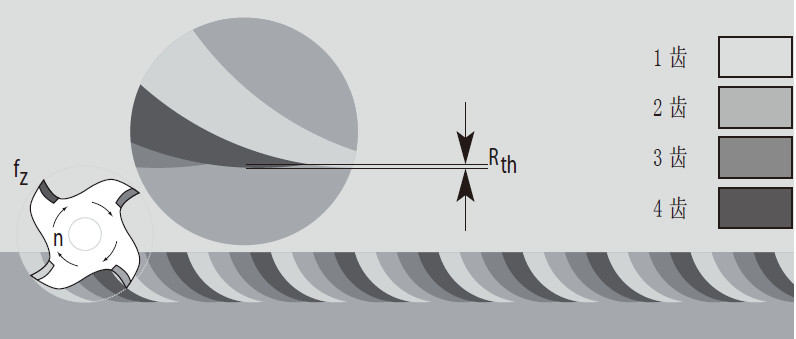
Nėra nukrypimų, palyginti su tobulu koncentriškumu: mažesnis teorinis šiurkštumas
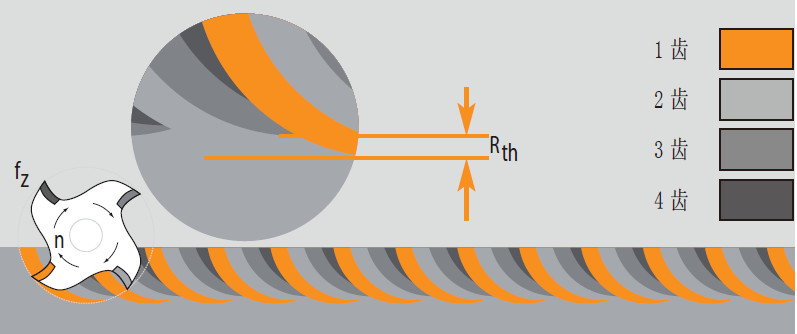
Nuokrypis nuo tobulo koncentriškumo: didesnis teorinis šiurkštumas
Subalansuota masė turi didelę įtaką visos besisukančios sistemos dinaminiam veikimui.
Disbalansas prilygsta ekscentriško objekto sukimuisi. Šis ekscentrinis objektas gali sukelti išcentrinę jėgą, kuri didėja didėjant sukimosi greičio kvadratinei vertei. Tai reiškia, kad išcentrinė jėga, kurią sukelia toks pat disbalansas suklyje, kurio sukimosi greitis yra 42 000 aps./min., yra 441 kartą didesnė už veleno, kurio sukimosi greitis yra 2000 aps./min. (212=441). Todėl įrankio laikiklio įtaiso disbalansas apdirbant dideliu greičiu turi ypač akivaizdžių neigiamų pasekmių.
Taikydami HSM įrankių suspaudimo technologiją, įrankių laikiklį galite naudoti su šiais elementais:
Chuck
Mažinantis sąnarį
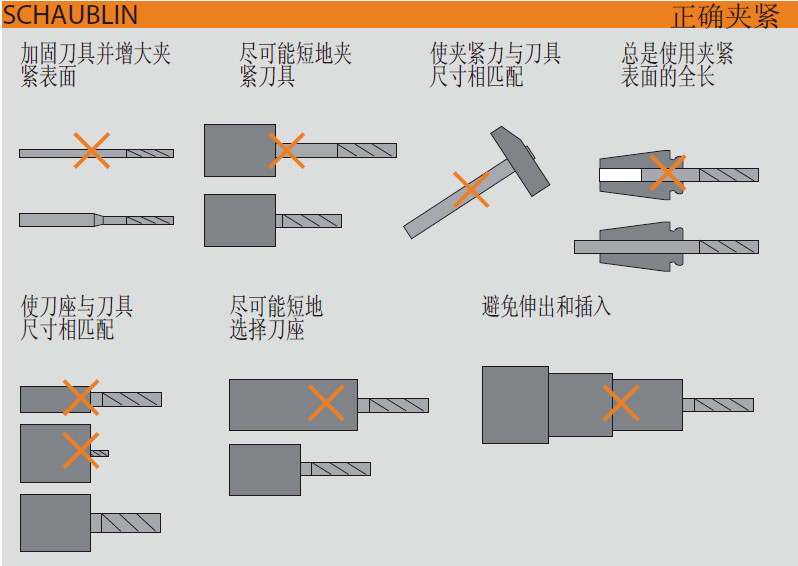
Nerekomenduojama naudoti alternatyvių sistemų, tokių kaip Weldon jungtys, nes jos turi akivaizdžių HSM apdorojimo defektų.
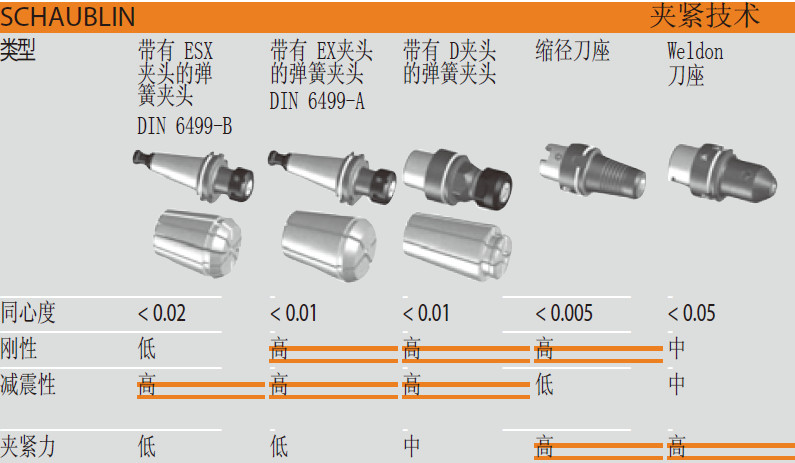
Dėl puikių įrankio laikiklio su griebtuvu slopinimo savybių jis gali duoti gerų grubaus apdirbimo proceso rezultatų. Todėl kartu su sumažinto skersmens jungtimi galima pasiekti itin didelį standumą ir pakartojamumo tikslumą. Tai labai svarbu norint gauti tobulą ruošinio paviršių. Naudojant sumažinto skersmens jungtis galima pasiekti labai tikslų koncentriškumą (nuokrypis mažesnis nei 0,003 mm) ir didelį sukimo momentą.
Įvairių sumažinto skersmens įrankių laikiklių konstrukcinė struktūra: sukimo momento perdavimas priklauso nuo suspaudimo įrangos konstrukcijos struktūros; Dizaino konstrukcijos gali labai skirtis.