

Kaip pagerinti posūkio paviršiaus lygumą
Tekinimo operacijų precizinio apdirbimo etape mažiausiai pageidautinas dalykas operatoriams yra išmesti detales dėl prastos paviršiaus apdirbimo kokybės. Gamyklos taip pat turi atsižvelgti į daugelį veiksnių, kad pagerintų paviršiaus lygumą ir atitiktų klientų reikalavimus. Tinkami peiliai ir pjovimo parametrai yra būtini, tačiau taip pat reikia laikytis visapusiško požiūrio, kad paviršius būtų lygesnis.
1.
Visapusiško požiūrio taikymas
Svarbu atsižvelgti į visus etapus, nuo grubaus apdirbimo iki tikslaus apdirbimo, nes jie yra tarpusavyje susiję, tarpusavyje susiję ir priklausomi. Pavyzdžiui, prieš pradėdami neapdorotą apdirbimą, turite apsvarstyti galimybę palikti ribą tiksliam ir pusiau tiksliam apdirbimui.
Norėdami užtikrinti aukštos kokybės paviršiaus apdailą, grubaus ir pusiau tikslaus apdirbimo etapuose operatoriai turi pašalinti atitinkamą kiekį medžiagos, kad būtų galima atlikti tikslų apdirbimą su minimaliomis arba minimaliomis klaidomis. Bet kokia problema gali lemti prastą paviršiaus kokybę.
Neapdorota apdirbimo jungtis apdoroja didžiąją dalį ruošinio, todėl tikslaus apdirbimo įrankis neturės slėgio. Protingai suderinus grubaus apdirbimo ribą, taip pat išvengiama priešlaikinio tikslaus apdirbimo įrankio sugadinimo. Daugelis gamyklų grubiai apdirbant pirmenybę teikia agresyvesniems padavimo parametrams, todėl dalių sienelėse gali susidaryti didesnės įdubos ir jas sunku sulaužyti.
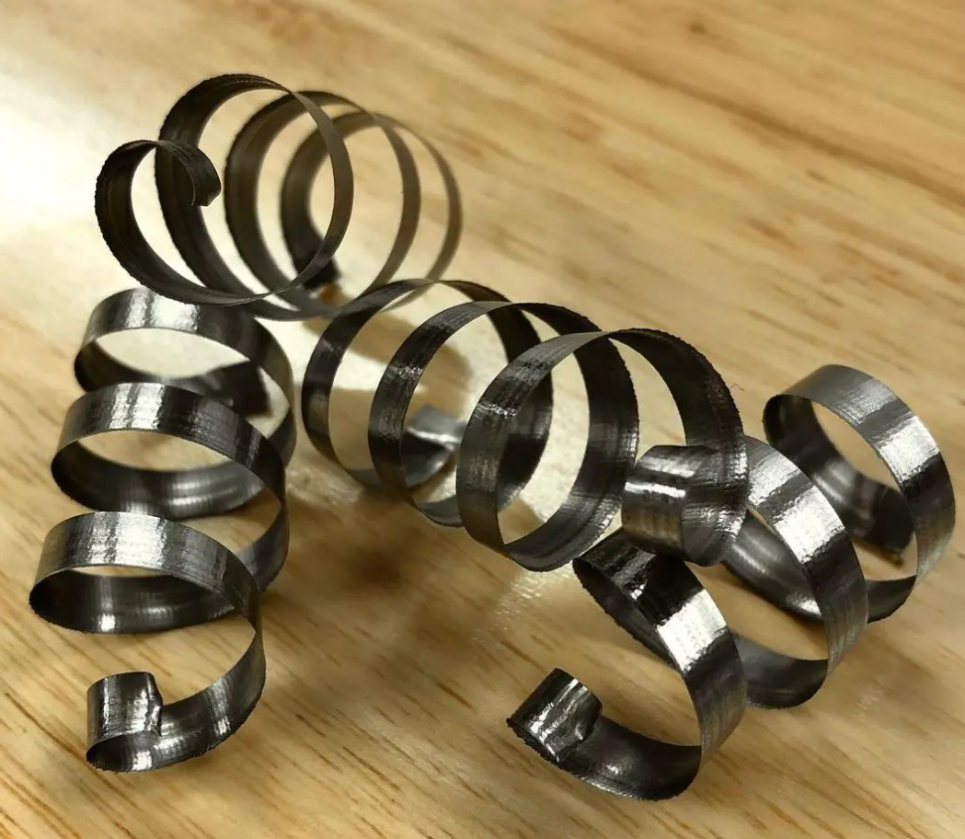
Jei atliekant precizinio apdirbimo operacijas ant dalių aptinkamos šios įdubos, jos gali būti labai kietos (dėl to gali kauptis drožlės), todėl ašmenys tarnauja labai trumpai. Grubus apdirbimo įrankiai turi būti užprogramuoti taip, kad pašalintų įpjovas ir įdubas, o tikslumo apdirbimo etape turėtų būti geras apdirbtas paviršius.
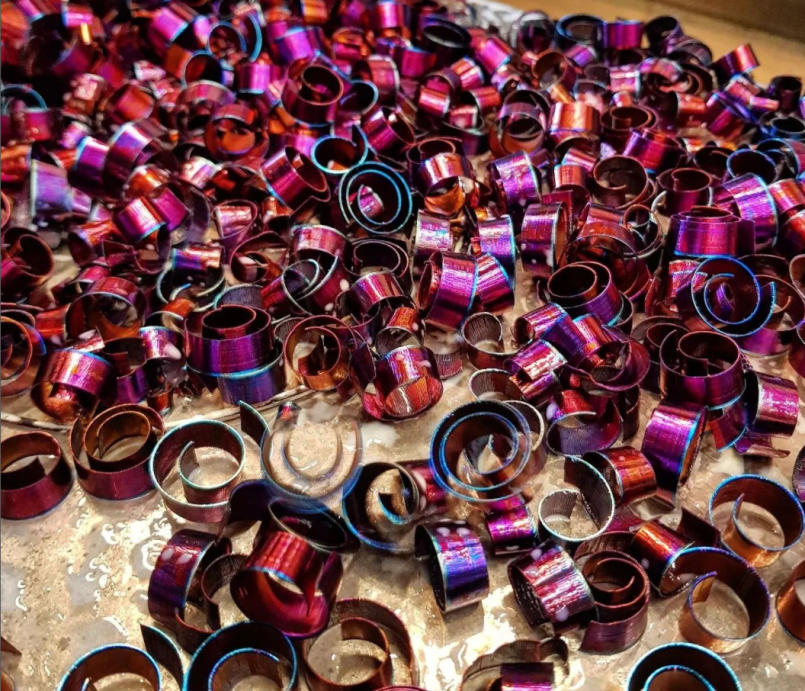
Jei žiūrite į įprastai veikiančias stakles arba minkšto plieno tekinimo procesą, operatorius turi atlikti pakankamą paviršiaus apdailą ankstyvosiose stadijose, kad pasiektų reikiamą paviršiaus apdailą. Jei pradėsite tyrinėti grūdinto plieno komponentus, grubaus valcavimo paviršiaus apdaila prieš terminį apdorojimą labai paveiks galutinę paviršiaus apdailą po terminio apdorojimo.
2.
Pasirinkite tinkamą pašarą ir greitį
Tiksliojo apdirbimo metu naudosite didesnį paviršiaus padavimo greitį, todėl greitis bus didesnis ir padavimas mažesnis. Be to, paprastai kalbant, jūsų pjovimo gylis bus mažesnis. Tačiau taip pat svarbu užtikrinti, kad padavimo greitis atitiktų norimą paviršiaus apdailą. Jei padavimo greitis yra per lėtas, tai gali sukelti per didelę trintį ir priešlaikinį ašmenų nusidėvėjimą, dėl ko paviršius bus glotnus.
Didesnis pjovimo greitis padeda šiek tiek padidinti temperatūrą, todėl paviršiaus apdaila yra geresnė. Tai taip pat neleidžia medžiagai prilipti prie įrankio viršaus ar paviršiaus. Palyginti su grubiu apdirbimu, operatorius turėtų šiek tiek padidinti greitį, bet ne per daug, kitaip tai turės priešingą efektą. Jei ašmenų šone yra drožlių, padavimo greitį reikia padidinti.
Palyginti su grubiu apdirbimu, daugelis prekių ženklų linkę sumažinti greitį, o tai yra dažna klaida atliekant tiksliojo apdirbimo operacijas. Norint pasiekti aukštos kokybės paviršiaus apdailą, būtina didinti greitį.
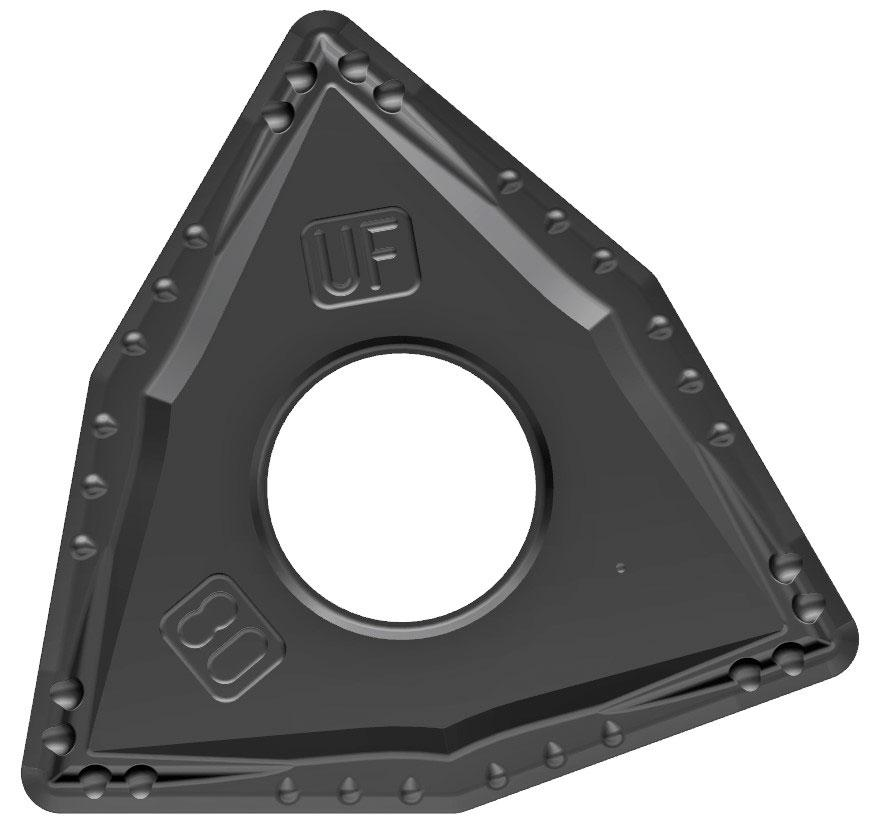
Įrankio laikiklio griovelis, kurio matmenų tolerancija yra per didelė, sumažins sąlyčio plotą tarp ašmenų (pvz., WNMG ašmenų) ir įrankio laikiklio griovelio, todėl įrankio laikiklio griovelis judės. Tai gali sukelti mikrovibracijas, kurios neigiamai veikia paviršiaus lygumą.
Tinkamo pjovimo gylio nustatymas prisidės prie tekinimo proceso stabilumo. Dėl per mažo pjovimo gylio įrankio antgalio spindulys gali paveikti visas jėgas radialiai į komponentą, o tai gali sukelti vibraciją ir neigiamai paveikti paviršiaus lygumą.
Taip pat svarbu nerekomenduoti naudoti per didelio pjovimo gylio, nes dauguma medžiagų turėtų būti pašalintos grubaus ir tarpinio apdirbimo etapuose. Paprastai norite nedidelio pjovimo gylio ir mažesnio pastūmos greičio.
3.
Pasirinkite atitinkamos markės pjovimo įrankius
Naudojant firminius peilius galima pasiekti geresnių pjovimo rezultatų. Kita vertus, naujų pritaikymų aptarimas su peilių gamintojais gali padėti nustatyti, kuris peilis užtikrins aukštos kokybės paviršiaus apdailą tekinimo operacijose, taip parenkant tinkamą geležtę. Apdorojimo sąlygos ir dalių medžiagos lemia, kokio tipo ašmenys yra tinkami, tačiau tikslaus apdirbimo metu galima rekomenduoti kai kurias bendrąsias savybes.
Kol leidžia detalės geometrinė forma, precizinio apdirbimo metu dažniausiai pirmenybė teikiama didesniems spinduliams. Didesnis spindulys padeda efektyviau išlyginti medžiagą, beveik kaip valytuvas. Naudodami didesnį įrankio antgalio spindulį galite šiek tiek padidinti pastūmą, išlaikant aukštesnę paviršiaus kokybę. Tačiau naudojant plonasienes priemones, mažesni įrankio galiukų spinduliai gali sumažinti radialines pjovimo jėgas, o tai gali sukelti iškrypimą ir vibraciją, o tai neigiamai paveikti paviršiaus lygumą.
Ašmenų forma turi didelę įtaką pradiniam drožlių susidarymui ir paviršiaus glotnumui.
4.
Poliravimo peilių vaidmuo apdirbant
Naudojant firminius peilius galima pasiekti geresnių pjovimo rezultatų. Kita vertus, naujų pritaikymų aptarimas su peilių gamintojais gali padėti nustatyti, kuris peilis užtikrins aukštos kokybės paviršiaus apdailą tekinimo operacijose, taip parenkant tinkamą geležtę. Apdorojimo sąlygos ir dalių medžiagos lemia, kokio tipo ašmenys yra tinkami, tačiau tikslaus apdirbimo metu galima rekomenduoti kai kurias bendrąsias savybes.
Kol leidžia detalės geometrinė forma, precizinio apdirbimo metu dažniausiai pirmenybė teikiama didesniems spinduliams. Didesnis spindulys padeda efektyviau išlyginti medžiagą, beveik kaip valytuvas. Naudodami didesnį įrankio antgalio spindulį galite šiek tiek padidinti pastūmą, išlaikant aukštesnę paviršiaus kokybę. Tačiau naudojant plonasienes priemones, mažesni įrankio galiukų spinduliai gali sumažinti radialines pjovimo jėgas, o tai gali sukelti iškrypimą ir vibraciją, o tai neigiamai paveikti paviršiaus lygumą.
Ašmenų forma turi didelę įtaką pradiniam drožlių susidarymui ir paviršiaus glotnumui.
5.
Pasirinkite tinkamą drožlių laužymo griovelį
Taip pat labai svarbu pasirinkti tinkamą drožlių laužiklį. Kai ašmenys dalyvauja pjovime, viršutinis peilio paviršius yra tiesiogiai susijęs su medžiagos apdorojimu ir drožlių plotu. Todėl, jei įgysite mažesnį pjovimo gylį esant mažesnei pastūmai, drožlių griovelis atrodys kitaip nei įgyjant gilesnį pjovimo gylį esant didesniam pastūmos greičiui. Turite pasirinkti medžiagai tinkamą drožlių laužymo griovelį, nes drožlių laužymas yra labai svarbus norint išlaikyti nuoseklų ir gerą paviršiaus apdailą, ypač kelių dalių atveju.
6.
Kuo plonesnė danga, tuo geriau
Šiame procese nepastebėtas aspektas yra tai, kaip ašmenų klasė veikia paviršiaus lygumą, ypač kai tai susiję su danga.
Kalbant apie fizinio nusodinimo garais (PVD) ir cheminio nusodinimo garais (CVD) dangas, CVD dangos dažnai yra daug storesnės nei PVD dangos. Palyginti su plonesnėmis dangomis, storesnės dangos susiduria su didesniais iššūkiais gaminant aukštos kokybės paviršiaus apdailą, ir taip yra visada. Dėl dangos sukibimo PVD užtikrina geresnį paviršiaus lygumą nei CVD danga. PVD peiliai padengti visais paviršiais, o cheminis garų nusodinimas sumažina mikrogeometrijos dangą ir taip pakeičia mikrogeometrijos formą.
7.
Kaip valdyti lustus
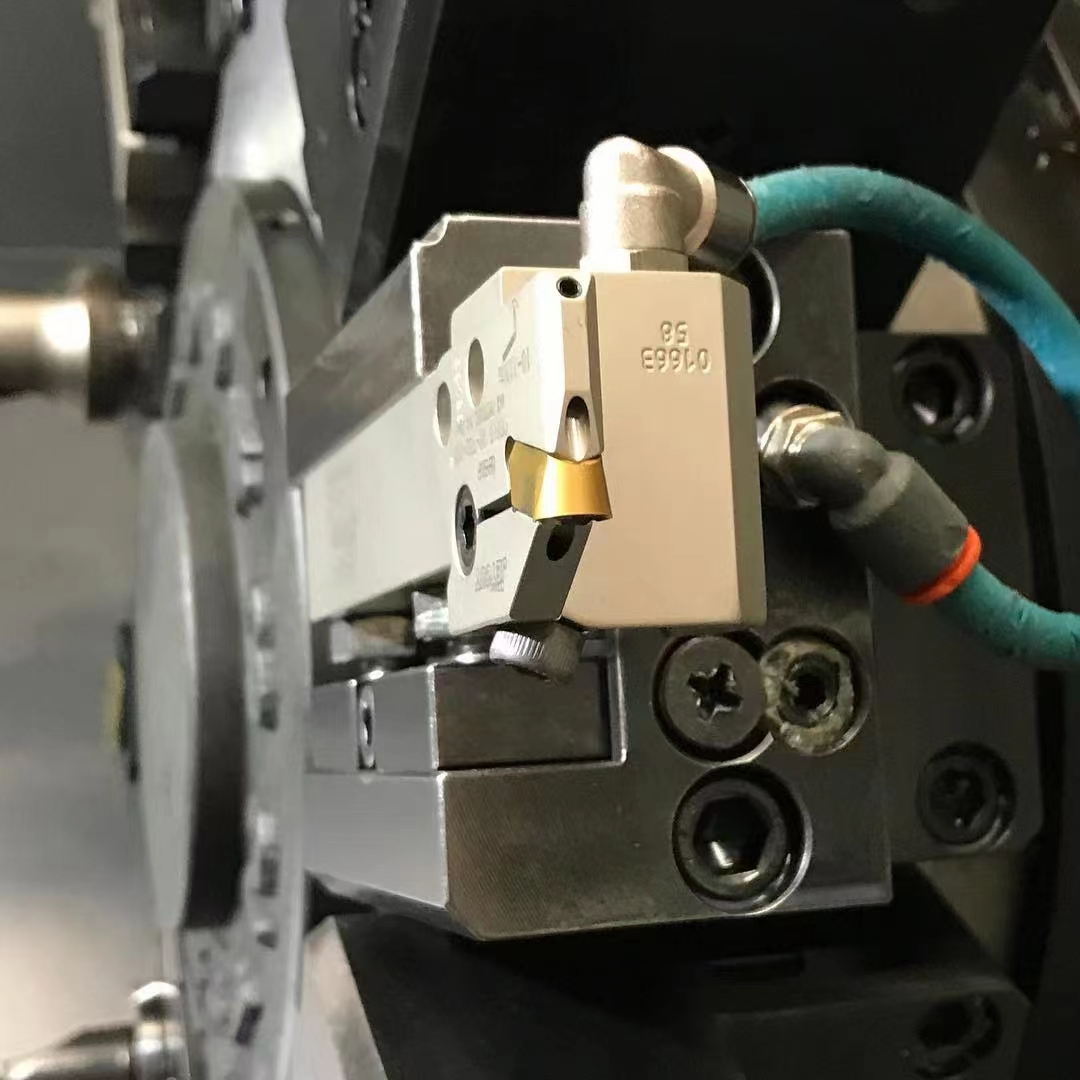
Atliekant daugumą tekinimo operacijų, aukšto slėgio aušinimo skystį rekomenduojama sulygiuoti tiesiai su pjovimo briauna. Tai padeda pašalinti drožles iš pjovimo vietos. Skiedrų kontrolė yra labai svarbi norint išlaikyti aukštos kokybės lygumą. Pašalinus drožles, įrankis gali vėl liesti drožles, o tai gali pažeisti įrankio pjovimo briauną. Tai taip pat gali neleisti drožlėms susisukti aplink įrankį ir judėti ruošinio paviršiumi, o tai gali sukelti įbrėžimų arba poliravimo defektų.
"Aušinimo skystis padeda palaikyti dalių ir įrankių aušinimą, todėl galite pjauti didesniu greičiu. Jei įranga negali naudoti aušinimo aukštu slėgiu, įprastiniai arba vidinio aušinimo būdai taip pat yra geriausias pasirinkimas."
Aušinimo skystis nerekomenduojamas visoms reikmėms. Tekinant sukietėjusias medžiagas – bet kokia medžiaga, viršijanti HRC50, turėtų vengti naudoti keraminį įrankių aušinimo skystį, nes jis gali termiškai paveikti įrankį, o tai gali sukelti įrankio lūžimą. Tačiau jei medžiaga yra minkštoje pusėje, aušinimo skysčiui galima naudoti keraminius peiliukus.
Skiedrų valdymas yra būtinas, nes šiame procese turime išsklaidyti šilumą iš lustų. Tačiau jums vis tiek reikia pakankamai didelio pjovimo ploto. Sumažinus pjovimo plotą, sumažės iš pjovimo vietos paimamos šilumos masė ir pradėsite matyti peilio cheminio, šoninio ir duobinio susidėvėjimo poveikį. Kai svarstote apie paviršiaus poliravimą, drožlių valdymas tikrai tampa iššūkiu. Štai kodėl jūs turite pasirinkti tinkamą geometrinę formą ir išlaikyti tinkamus pjovimo parametrus konkrečiai programai.
8.
Taip pat labai svarbus standumas
Daugelis žmonių sutinka, kad įrankių laikiklis ir tvirtinimas atlieka svarbų vaidmenį siekiant aukštos kokybės paviršiaus apdailos. Jei armatūra nėra pakankamai standi, ji gali sukelti vibraciją, kuri gali turėti įtakos glotnumui. Taip pat svarbu užtikrinti, kad ašmenų gnybtas būtų kuo trumpesnis, kad būtų išlaikytas jo standumas. Ruošinys ir pjovimo įrankiai turi būti tinkamai paremti, kad precizinio apdirbimo metu nebūtų vibracijos.
Vienas dalykas, apie kurį daugelis žmonių nebūtinai galvoja, yra tai, kaip šis geležtė uždedamas ant peilio laikiklio. Peilio spaustuko dizainas gali atlikti svarbų vaidmenį. Pernelyg atviras peilio apkabos griovelis sumažins ašmenų ir peilio apkabos griovelio (pvz., WNMG ašmenų) sąlyčio plotą, todėl peilio apkabos griovelis judės. Tai gali sukelti mikrovibracijas ir neigiamai paveikti paviršiaus lygumą.
Pjovimo įrankio judėjimas taip pat apsunkina dalių matmenų tolerancijos išlaikymą. Įrankio laikiklis turi atitikti ašmenų matmenų toleranciją ir būti geros būklės. Neturi būti susidėvėjimo ar deformacijų, nes net menkiausias judesys gali turėti neigiamų pasekmių.
9.
Naudokite pagal gerus apdorojimo metodus
Geriausias būdas pasiekti gerą paviršiaus apdailą – pradėti nuo peilio gamintojo ir laikytis jo rekomendacijų, o tai bus gera pradžia. Bandomojo pjovimo metu galime koreguoti, tačiau šie pasiūlymai tinka tik patyrusiems operatoriams, todėl svarbu kasdieniame gyvenime sukaupti daugiau profesinių žinių.
Tiksliam apdirbimui pageidautina pasirinkti ašmenis su teigiamu kampu. Priekinis kampas padeda sukurti aštrų ašmenį, kad būtų galima perpjauti medžiagą. Neapdorotam apdirbimui rekomenduojama naudoti neigiamą kampą, nes už pjovimo briaunos bus taikoma daugiau jėgos, kad būtų pašalinta daugiau medžiagos, o tai bus geresnis tikslaus apdirbimo etapo pradžios taškas.
Kitas dalykas, į kurį reikia atsižvelgti, yra kryptinė jėga. Paskutiniame etape turėtumėte taikyti kuo daugiau jėgos išilgai dalies ašinės krypties, nes tai suteiks jums reikalingą stabilumą. Pasirinkę peilį, kurio įėjimo kampas artimas 0 laipsniui, išilgai ašies įgausite didesnę jėgą, tačiau taip pat turėsite padidinti ašmenų atstumą, kad būtų pasiekta aukštos kokybės paviršiaus apdaila.
Tangentinė jėga yra svarbus veiksnys apdirbimo procese. Tangentinė jėga, kuri yra ašinės ir radialinės jėgos derinys, gali būti laikoma konstanta posūkio metu. Jei operacija padidins ašinę jėgą, jie sumažins radialinės jėgos įtaką, o tai leidžia išlaikyti geresnes tolerancijas ir sumažinti mikro vibracijas, nes tai sumažina natūralų nestabilumą. Neapdoroto ir pusiau tikslaus apdirbimo proceso etapuose tai nebūtinai yra veiksnys, į kurį reikia atsižvelgti.
Galiausiai svarbu pažymėti, kad svarbi ir įrankio pjovimo kryptis. Turite užtikrinti, kad darbo jėga būtų nukreipta į gerai atremtą detalės dalį. Apdorojimas toliau nuo atraminio rėmo gali sukelti vibraciją, kuri taip pat gali turėti įtakos įrankio tarnavimo laikui, o jūsų paviršiaus lygumas tikrai turės įtakos.


