

Tekinimo įrankio struktūros ir ašmenų šlifavimo pagrindinių taškų analizė
Pjovimo metu dėl intensyvios trinties ir pjovimo karščio ant priekinio ir galinio tekinimo įrankio paviršių tekinimo įrankio pjovimo briauna taps buka ir praras pjovimo galimybes. Tik šlifuojant galima atkurti pjovimo briaunos aštrumą ir teisingą posūkio kampą.
Todėl tekinimo staklės turi ne tik suprasti pjovimo principą ir pasirinkti tinkamą tekinimo įrankio kampą, bet ir puikiai įvaldyti tekinimo įrankio galandimo įgūdžius. Žemiau leiskite man supažindinti jus su automobilių peilių galandimo patirtimi!
1, Tekinimo įrankių sudėtis
Tekinimo įrankis susideda iš dviejų dalių: pjovimo galvutės ir pjovimo korpuso. Pjovimui naudojama įrankio galvutė, montavimui – įrankio korpusas. Ašmenys paprastai susideda iš trijų kraštų, dviejų kraštų ir vieno galo.
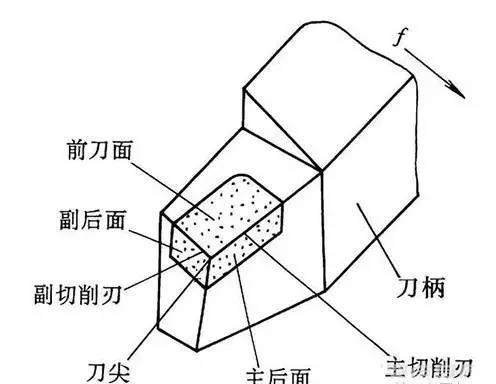
Priekinis ašmenų paviršius yra paviršius, kuriuo teka lustai.
Pagrindinis galinis pjovimo paviršius yra paviršius, priešingas ruošinio pjovimo paviršiui.
Antrinis galinis pjovimo paviršius yra paviršius, priešingas apdirbamam ruošinio paviršiui.
Pagrindinė pjovimo briauna yra priekinio ir galinio pjovimo paviršių sankirta, atsakinga už pagrindinį pjovimo darbą.
Pagalbinė pjovimo briauna yra susikirtimo linija tarp priekinio pjovimo paviršiaus ir pagalbinio galinio pjovimo paviršiaus, atsakinga už nedidelį pjovimo darbą ir atlieka tam tikrą poliravimo vaidmenį.
Pjovimo briauna yra pagrindinės pjovimo briaunos ir antrinės pjovimo briaunos sankirta, paprastai mažas pereinamasis lankas.
2, Formalioji tekinimo įrankių struktūra
Dažniausiai naudojamos tekinimo įrankių konstrukcinės formos yra šios dvi:
(1) Integruotas tekinimo įrankis
Pjovimo galvutės pjovimo dalis gaunama šlifuojant ašmenis, o bendro tekinimo įrankio medžiaga dažniausiai gaminama iš greitaeigio plieno, kuris paprastai naudojamas mažo greičio pjovimui.
(2) Suvirinimo tekinimo įrankis
Suvirinkite kietojo lydinio geležtę ant pjovimo briaunos, o įvairių tipų tekinimo įrankiuose gali būti naudojami skirtingų formų peiliai. Suvirinti kietojo lydinio tekinimo įrankiai gali būti naudojami greitam pjovimui.
3, Pagrindiniai tekinimo įrankių kampai ir funkcijos
Pagrindiniai posūkio įrankio kampai yra priekinis kampas ({0}}) galinis kampas (0), pagrindinis nuokrypio kampas (Kr), antrinis nuokrypio kampas (Kr) ir ašmenų pasvirimo kampas (λ s) . Norint nustatyti tekinimo įrankio kampą, reikia nustatyti tris koordinačių plokštumas: pjovimo plokštumą, pagrindo plokštumą ir pagrindinį profilį. Sukant, jei neatsižvelgiama į įrankio montavimo ir pjovimo judesio įtaką, pjovimo plokštuma gali būti laikoma vertikalia plokštuma; Pagrindinė plokštuma yra horizontali plokštuma; Kai pagrindinė pjovimo briauna yra horizontali, profilis, statmenas pagrindinei pjovimo briaunai, yra pagrindinis profilis.
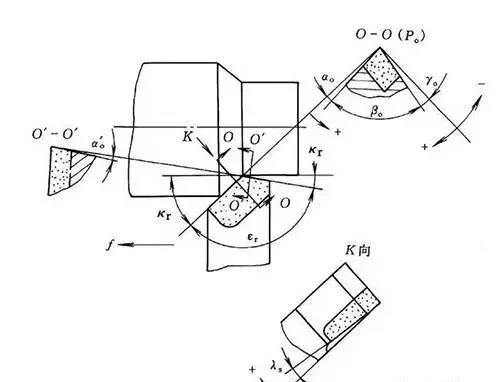
(1) Priekinis ragas 0, matuojamas pagrindiniame profilyje, yra kampas tarp priekinio pjovimo paviršiaus ir pagrindinio paviršiaus. Jo funkcija yra padaryti ašmenis aštrų ir palengvinti pjovimą. Tačiau priekinis kampas neturėtų būti per didelis, kitaip jis susilpnins ašmenų stiprumą ir bus linkęs nusidėvėti ir net subyrėti. Apdorojant plastikines medžiagas galima pasirinkti didesnius priekinius kampus, pvz., naudojant kietojo lydinio tekinimo įrankius plieno dalims pjauti 0=10-20, apdorojant trapias medžiagas, priekinis tekinimo įrankių kampas 0 turi būti didesnis nei grubiai apdirbant. palengvinti aštrius pjovimo kraštus ir sumažinti ruošinio šiurkštumą.
(2) Galinis kampas 0 matuojamas pagrindinėje dalyje ir yra kampas tarp pagrindinės nugaros ir pjovimo plokštumos. Jo funkcija yra sumažinti trintį tarp pagrindinės galinės dalies ir ruošinio tekinimo metu, paprastai 0=6 laipsnio ~12 laipsnių, mažą reikšmę grubiai tekinant, o didelę reikšmę smulkaus tekinimo metu.
(3) Pagrindinis nuokrypio kampas Kr matuojamas pagrindinėje plokštumoje, tai yra kampas tarp pagrindinės pjovimo briaunos projekcijos į pagrindinę plokštumą ir pastūmos krypties. Jo funkcija yra:
1) Pjovimo metu dalyvaujančios pagrindinės pjovimo briaunos ilgis gali būti keičiamas, o tai turi įtakos įrankio tarnavimo laikui.
2) Įtakoja radialinės pjovimo jėgos dydį.
Dėl nedidelio pagrindinio nuokrypio kampo gali pailgėti pagrindinės pjovimo briaunos, dalyvaujančios pjovime, ilgis, todėl šiluma geriau išsisklaido ir prailgėja įrankio tarnavimo laikas. Tačiau apdorojant plonus velenus, ruošinio standumas yra nepakankamas, o mažas pagrindinis nuokrypio kampas padidins radialinę jėgą, kurią įrankis veikia ruošinį, kuris yra linkęs į lenkimą ir vibraciją. Todėl reikėtų pasirinkti didesnį pagrindinį nuokrypio kampą.
Dažniausiai naudojami pagrindiniai tekinimo įrankių nuokrypio kampai yra 45 laipsnių, 60 laipsnių, 75 laipsnių, 90 laipsnių, tarp kurių 45 laipsniai yra dažnesni.
(4) Antrinis įlinkio kampas Kr matuojamas pagrindinėje plokštumoje ir yra kampas tarp antrinės pjovimo briaunos projekcijos į pagrindinę plokštumą ir priešingos pastūmos krypties. Jo pagrindinė funkcija yra sumažinti trintį tarp antrinės pjovimo briaunos ir apdirbamo paviršiaus, siekiant pagerinti apdirbamo paviršiaus šiurkštumą.
Esant vienodam pjovimo gyliui ap, pastūmos greičiui f ir pagrindiniam nuokrypio kampui Kr, sumažinus antrinį nuokrypio kampą Kr, galima sumažinti liekamąjį plotą po posūkio ir taip sumažinti paviršiaus šiurkštumą. Paprastai pasirenkamas Kr=5 laipsnis iki 15 laipsnių.
(5) Pjovimo plokštumoje išmatuotas ašmenų pasvirimo kampas λ S yra kampas tarp pagrindinės pjovimo briaunos ir pagrindo paviršiaus. Pagrindinė jo funkcija yra valdyti drožlių srauto kryptį. Pagrindinė pjovimo briauna lygiagreti pagrindinei plokštumai, λ S=0; Ašmenų antgalis yra žemiausiame pagrindinės pjovimo briaunos taške, λ Kai s yra neigiamas, įrankio antgalio stiprumas didėja, o drožlės teka link apdirbamo paviršiaus grubiai apdirbant; Ašmenų antgalis yra aukščiausiame pagrindinės pjovimo briaunos taške, λ S yra teigiama reikšmė, įrankio galo stiprumas susilpnėja, o drožlės teka link apdirbamo paviršiaus, kuris naudojamas preciziniam apdirbimui. Posūkio ašmenų pasvirimo kampas λ s. Paprastai pasirenkama tarp -5 laipsnio -+5 laipsnio .
4, Tekinimo įrankių šlifavimas
Po to, kai tekinimo įrankis yra bukas, jį reikia pagaląsti, kad būtų atkurta tinkama forma ir kampas. Tekinimo įrankiai dažniausiai pagaląsti šlifavimo staklėmis. Baltas aliuminio oksido šlifavimo diskas naudojamas greitaeigiams plieno tekinimo įrankiams šlifuoti, o žalias silicio karbido šlifavimo diskas naudojamas kietojo lydinio tekinimo įrankiams šlifuoti.
Perdirbant tekinimo įrankį, dažnai reikia šlifuoti atitinkamą pjovimo paviršių, atsižvelgiant į įrankio nusidėvėjimą. Bendra tekinimo įrankio pjovimo briaunos šlifavimo tvarka yra tokia: šlifuojamas galinis ašmenų paviršius → šlifuojamas antrinis ašmenų paviršius → šlifuojamas priekinis ašmenų paviršius → šlifuojamas įrankio galo lankas. Nušlifavus tekinimo įrankio pjovimo briauną, kiekvieną pjovimo paviršių taip pat reikia smulkiai nušlifuoti alyvos akmeniu. Tai gali veiksmingai pagerinti tekinimo įrankio tarnavimo laiką ir sumažinti ruošinio paviršiaus šiurkštumą.
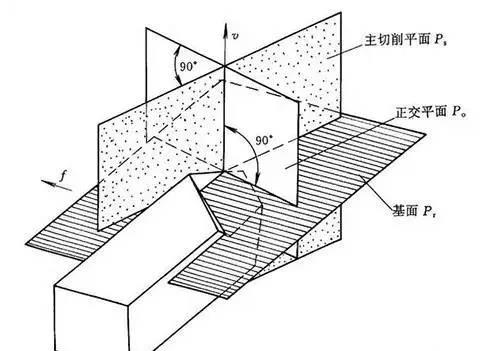
Tekinimo įrankio pjovimo briaunos šlifavimo veiksmai yra tokie:
Nušlifuokite pagrindinį ir galinį pjovimo paviršių, taip pat nušlifuokite pagrindinį nuokrypio kampą ir pagrindinį galinį kampą, kaip parodyta a paveiksle;
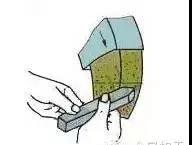
Nušlifuokite galinį antrinio peilio kraštą ir tuo pat metu nušlifuokite antrinį poslinkio kampą ir antrinį nugaros kampą, kaip parodyta b punkte;
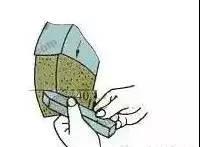
Nušlifuokite priekinę dalį ir kartu nušlifuokite priekinį kampą, kaip parodyta c punkte;
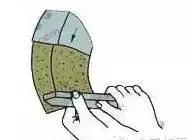
Šlifuokite kiekvieną ašmenų paviršių ir galiuką, kaip parodyta (d) aukščiau.
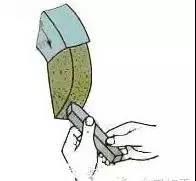
Tekinimo įrankio galandimo laikysena ir būdas yra:
Žmonės stovi ant šlifavimo disko šono, kad lūžus šlifavimo diskui skeveldros neišskristų ir nesužalotų žmonių;
Atleiskite atstumą tarp dviejų peilį laikančių rankų, abiem alkūnėmis suspauskite juosmenį, kad sumažintumėte drebėjimą galandimo metu;
Šlifuojant pagrindinį ir pagalbinį galinį pjovimo paviršių, tekinimo įrankis turi būti dedamas horizontaliame šlifavimo disko centre, įrankio galiuką šiek tiek pakreipęs į viršų maždaug 3–8 laipsniais. Po to, kai tekinimo įrankis susiliečia su šlifavimo disku, jis turi judėti horizontaliai į kairę ir į dešinę. Kai tekinimo įrankis palieka šlifavimo diską, jį reikia pakelti į viršų, kad šlifavimo diskas nepažeistų pagaląstos geležtės;
Šlifuojant ašmenų paviršių, kampas, kuriuo ašmenų uodega nukrypsta į kairę vienu pagrindiniu nuokrypio kampu; Šlifuojant galinį poros paviršių, kampas, kuriuo įrankio laikiklio uodega nukrypsta į dešinę vienu šoniniu nuokrypio kampu;
Šlifuojant lenktą pjovimo įrankio kraštą, tai dažniausiai daroma kaire ranka laikant priekinį pjovimo įrankio galą kaip atramos tašką, o dešine ranka sukant pjovimo įrankio galą.
Šlifuojant tekinimo įrankius reikia imtis šių atsargumo priemonių:
(1) Šlifuodami ašmenis, tekinimo įrankį tvirtai laikykite abiem rankomis, o įrankio laikiklį padėkite prie atramos, kad paveiktas paviršius lengvai priliptų prie šlifavimo disko. Nenaudokite per daug jėgos, kad nesuspaustumėte šlifavimo disko ir nesukeltumėte nelaimingų atsitikimų.
(2) Pagaląstas tekinimo įrankis turi būti judinamas į kairę ir į dešinę išilginiu šlifavimo disko paviršiumi, kad būtų užtikrintas vienodas šlifavimo disko susidėvėjimas nepaliekant griovelių. Venkite grubiai šlifuoti tekinimo įrankį abiejose šlifavimo disko pusėse, nes dėl to šlifavimo diskas gali siūbuoti, šokinėti ar net sulūžti veikiamas jėgos.
(3) Kai ašmenys pašildomi, jį reikia atvėsinti vandeniu, kad ašmenys neatkaitintų ir nesuminkštėtų dėl per didelio temperatūros kilimo. Šlifuojant kietojo lydinio tekinimo įrankius, pjovimo briauna neturi būti įmirkyta vandenyje, kad būtų išvengta įtrūkimų, atsiradusių dėl greito ašmenų aušinimo.
(4) Nestovėkite ant šlifavimo disko priekio, kad galąstumėte sukimo įrankį, kad nesužeistumėte operatoriaus, kai šlifavimo diskas lūžta.
5, Įprasti tekinimo įrankių tipai ir panaudojimas
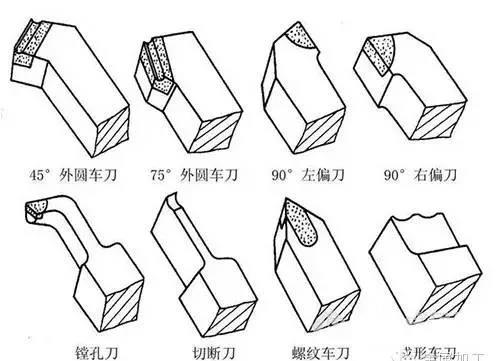
Tekinimo įrankiai pagal paskirtį gali būti skirstomi į cilindrinius tekinimo įrankius, galinio paviršiaus tekinimo įrankius, pjovimo įrankius, gręžimo įrankius, formavimo tekinimo įrankius ir raštuotus tekinimo įrankius.
a) 90 laipsnių pasukimo įrankis (ne centre)
b) 45 laipsnių sukimo įrankis (sukimo alkūne įrankis)
c) Pjovimo peilis
d) gręžtuvas
e) suformuotas tekinimo įrankis
f) sriegio tekinimo įrankis
g) kietojo lydinio neperšlifuojantys tekinimo įrankiai