

Kaip susidoroti su dažna vibracija gręžiant giluminį ertmę ir didėjant išmetamų ruošinių skaičiui?
Giliųjų skylių gręžimas visada buvo sudėtinga mechaninio ir pelėsinio apdorojimo problema. Anksčiau klasės draugas susidūrė su 48 ant guminio vamzdžio formos × 215 mm gylio skylės apdorojimo, tikiuosi užrašyti duobes, kurias jis kirto, ir suteikti jums šiek tiek pagalbos bei informacijos.
1, Dalių brėžinių analizė ir proceso planavimas
Dalies brėžinių analizė
1 paveiksle parodyta guminės žarnos formos dalis turi 4 skersmenis 48 × A skylę, kurios gylis yra 215 mm, reikia apdirbti. Išoriniai matmenys 420 × du šimtai septyniasdešimt × 250 mm, su 4 grioveliais viršuje, apačioje, kairėje ir dešinėje. Skylės paviršius turi laiptelius, o abiejose pusėse yra pasvirusios plokštumos kaip eilės tvirtinimo paviršius.
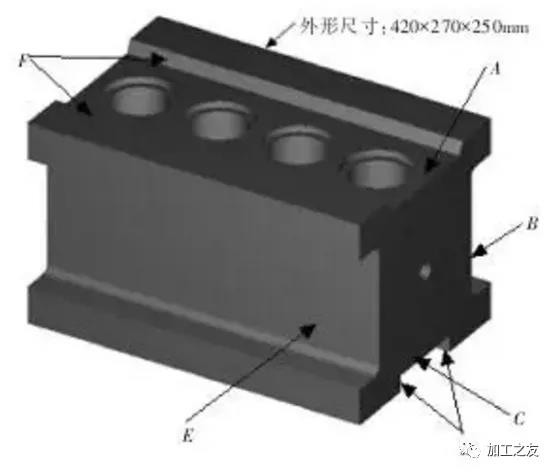 1 pav. Guminio vamzdžio formos dalys
Dalies matmenys pateikti paveikslėlyje. Šios dalies proceso reikalavimas yra toks, kad skylės kūgis negali viršyti {{0}},1 mm, o paviršiaus šiurkštumo vertė yra Ra3,2 μm. Skylių atstumo matmens tolerancija negali viršyti 0.03 mm, o statmena yra 0,03 mm. Šios formos gaminys yra stiklinė žarna, kurios sienelės storis tik 0,8 mm. Klientas prašo negauti storesnių nei 0,8 mm. Galima sakyti, kad kuo plonesnis, tuo geriau, siekiant sutaupyti.
Tuo metu tikrai nepasitikėjau tokia sunkia dalimi. Nors mūsų padalinys buvo atsakingas tik už gilių ertmių gręžimo angų apdorojimą, kiti klientai galėjo bendradarbiauti su apdorojimu. Po kelių bandymų buvo sukurtas paprastas ir pagrįstas apdorojimo planas.
Proceso planavimas
Paprasta apdirbimo seka prieš gręžiant dalis
Grąžinus gatavą medžiagą, frezavimo staklės pirmiausia apdoroja griovelių padėtis iš abiejų pusių, kaip parodyta 1 paveiksle, kur B ir E pirmiausia grubinami, o po to rafinuojami, kol pasiekiamas skaičius.
Žingsnis priekinėje apdirbimo pusėje yra grubus, vienoje pusėje yra 0,5 mm paraštė, kaip parodyta 1 paveiksle A ir F taškuose.
Žingsnis apatiniame apdirbimo paviršiuje turi būti grublėtas, o vienoje pusėje turi būti 0,5 mm paraštė, kaip parodyta C ir D padėtyse.
Tada vėl įstatykite spaustuko kalibravimo lentelę, centruokite jį iš visų keturių pusių, išgręžkite centrą, kad nustatytumėte padėtį, ir naudokite 10 mm, 24 mm ir 35 mm skersmens grąžtus, kad apdirbtumėte etapais. Galiausiai naudokite 44 mm skersmens grąžtą, kad jį išgręžtumėte ir šiurkštintumėte.
Baigę sumalkite iki didelės vandens šlifavimo mašinos paviršiaus ir dugno, kaip parodyta 2 paveiksle, ir užtikrinkite 0,03 mm lygiagretumą.
Kaip parodyta 1 paveiksle, B ir E pusių šlifavimui skirta 0,3 mm tikslumo apdirbimo atsarga.
Dalių tvirtinimo ir padėties nuoroda
Ruošinys yra tiesiogiai prispaustas prie CNC darbo stalo, keturios formos kojelės yra tvirtai pritvirtintos ir kalibruojamos naudojant klaidą, kontroliuojamą per 0,03 mm.
2, CNC dalių apdirbimas
Dalies brėžinių analizė
Savarankiškai pagamintas gręžimo įrankis: pirmiausia pagaminkite gręžimo įrankio laikiklį, kaip parodyta 3 paveiksle, pagamintą iš 837H medžiagos. Pirmiausia šiurkštinkite, palikite 0,5 mm kraštą, termiškai apdorokite, o tada apdirbkite išoriniu cilindriniu šlifuokliu, sutelkdami dėmesį į koaksialumo užtikrinimą. Įsigykite standartines dalis mažiems peilių laikikliams su 10 × 10 mm ašmenų įdėklais, lengvai keičiamais peiliukais, užtikrinant dydį.
Integruoto mažo peilio laikiklio pasvirimo kampas yra 20 laipsniai ir jis apdorojamas šiek tiek sandariai pjaunant viela. Išgręžkite skyles gręžimo įrankių laikiklyje M6 mm šešiabriauniais varžtais ir užfiksuokite mažą įrankio laikiklį šešiabriauniais varžtais. Standartiniame mažame peilių laikiklyje yra kieto lydinio ašmenys, kurių pagrindinis nuokrypio kampas yra 30 laipsniai ir 15 laipsnių prošvaisa galinio peilio paviršiuje. Ašmenų antgalio kampas yra R0,3–R0,4 mm, o kontaktinis paviršius yra kiek įmanoma sumažintas, kad būtų išvengta vibracijos.

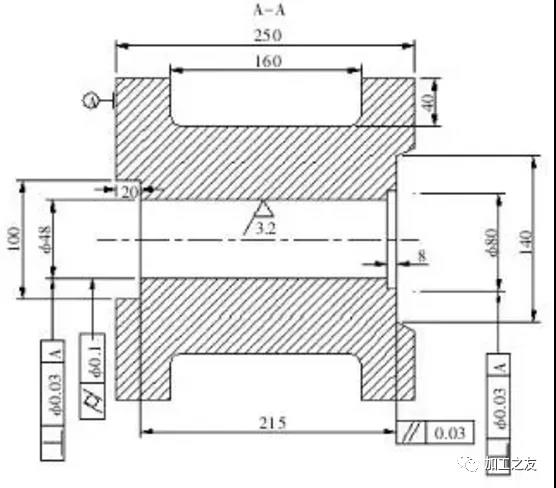 2 pav. Dalies dydžio diagrama
Apdorojimo plano nustatymas
Skylių apdorojimo planas 1
Greitas vielos pjovimas yra tiesiausias ir paprasčiausias būdas, kai nereikia grubiai pjauti. Tačiau dėl per gilaus dydžio, kuris yra 215 mm, sunku išspręsti aušinimo ir praplovimo problemą apdorojimo metu, be to, lengva sulaužyti laidą, todėl paviršiaus šiurkštumo vertės neatitinka reikalavimų.
Skylių apdorojimo planas 2
Naudojant lėtą vielos pjovimo apdorojimą, dėl skylės gylio vielą nesunku sulaužyti, tačiau kiekvienos skylės apdorojimo kaina yra apie 1945 juanių, o bendros formos vielos pjovimo išlaidos yra beveik 7700 juanių. viršijant kliento išlaidų apskaičiavimą.
Skylių apdorojimo planas 3
CNC išorinis frezavimas, naudojant pailgą frezą apvalioms arba deimantinio lydinio pjovimo dalelėms įkelti, giluminis sluoksniavimas. Dėl didelio kontaktinio ploto garsas kiekvieno padavimo ir atsitraukimo apdirbimo metu yra labai stiprus ir atšiaurus, todėl paviršius yra nelygus ir matmenų tikslumas. Taip pat kartais viduryje yra apverstų griovelių, o šiurkštumo negalima kontroliuoti, toli gražu neatitinka standarto.
Skylių apdorojimo planas 4
CNC gręžimo apdirbimas atliekamas naudojant 850B modelį, kuris tinka bendroms staklėms. Šio modelio Z ašies aukštis yra 500 mm, o tai gali atitikti gręžimo įrankių laikiklio 230 ir ruošinio skylės gylio 250 mm apdirbimo reikalavimus. Kiekvienos skylės apdirbimo laikas yra tik 2 valandos su dideliu apdirbimo tikslumu. Paviršiaus šiurkštumo vertė ir matmenų tikslumas atitinka brėžinio reikalavimus. Lyginant kainą, apdirbimo tikslumą ir apdirbimo sudėtingumą, pasirenkama 4 schemos skylių apdirbimo schema.
CNC gręžimo procesas
Gnybtų išlyginimas
Staklėje priveržkite keturis ruošinio kampus ir išlyginkite lygiagrečią ruošinio padėtį bei lygumą. Jei jis viršija {{0}},03 mm, peršlifuokite viršutinę ir apatinę ruošinio dalis, kitaip sunku užtikrinti skylės vertikalumą. Kalibravimo lentelės tolerancija turi būti kontroliuojama 0,02 mm ribose, o 4 paviršiai padalinti į centrus. Antrasis pakopos paviršius turi būti naudojamas kaip nulinis paviršius apdirbant Z ašį ir turi būti kuo daugiau vietos įrankiui kelti.
Nuobodus įrankių laikiklis
Pirmą kartą grubiai apdirbdami, naudokite matuoklio kortelę, kad išmatuotų gręžimo ašmenų dydį, didesnį nei didelio įrankio laikiklio. Vienoje pusėje palikite apie {{0}},5 mm grubiam apdirbimui, kad būtų palengvintas pusiau tikslus apdirbimas. Pagrindinis gręžimo ašmenų nuokrypio kampas yra 30 laipsniai, galinio ašmenų paviršiaus prošvaisa yra 15 laipsnių, o ašmenų galo suapvalintas kampas yra R0,3–R0,4 mm. Stenkitės kiek įmanoma sumažinti kontaktinį paviršių ir įtempimą, kad vibracija nesukeltų inversijos. Gręžimo įrankio antgalio paviršius ant ruošinio yra lygus nuliui.
Nuobodi programa
Instrukcijos formatas G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 yra tikslumas gręžimo instrukcija su X/Y/Z skylių koordinatėmis. P reiškia pauzę skylės apačioje, o Q reiškia pauzės poslinkį po įrankio apdirbimo. Keliant įrankį svarbu nebraižyti apdirbtos pusės.
Grubus apdirbimo parametrų nustatymai
Greitis S yra 120 aps./min., padavimas F yra 80 mm/min, pjovimo kiekis 1,0 mm, pjovimo alyva yra aušinimo skystis. Alyvos sklandumas turi būti geras ir aušinimas yra vietoje.
Pusiau tikslaus apdirbimo parametrų nustatymai
Baigę neapdorotą apdirbimą, atlikite kortelių skaičiavimą ir patikrinimą. Gilios vidinės skylės dydį galima išmatuoti naudojant vidinės skylės matuoklį, kuris paprastai turi tam tikrą smailės laipsnį. Greitis S yra 110 aps./min., padavimas F yra 70 mm/min., o pjovimo dydis yra 0,6 mm. Pjovimo alyva yra aušinimo skystis, o alyvos sklandumas turi būti geras. Aušinimas vietoje, kad būtų užtikrintas tikslaus apdirbimo šiurkštumas.
Tiksliojo apdirbimo parametrų nustatymai
Kiekvieną skylę apdorokite nauju peiliuku, kurio greitis S yra 100 apsisukimų per minutę ir 60 mm per minutę. Išmatuokite ašmenų padėtį mikrometru ir užfiksuokite mažą įrankio laikiklį, kad galėtumėte apdoroti. Pirmiausia pabandykite gręžti, nes viršutiniame ruošinio paviršiuje yra 15 mm žingsnis, kol dydis atitiks brėžinio reikalavimus.
3, programavimas
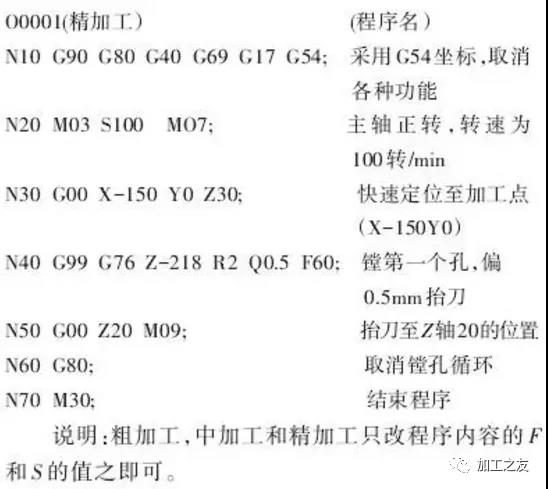
Paaiškinimas: grubus apdirbimas, tarpinis apdirbimas ir tikslusis apdirbimas turi pakeisti tik F ir S reikšmes programos turinyje.
Šis apdorojimo planas buvo keletą kartų patobulintas vietoje, pradedant nuo formos frezavimo apdorojimo plano. Proceso metu įrankį reikia kelis kartus pakelti, kad būtų pakeistos pjovimo dalelės. Kiekvienos skylės apdorojimo laikas yra apie 4 valandas, o apdorotos skylės šiurkštumo vertė klientams kelia didelį galvos skausmą. Dėl to antrojo proceso metu mašina sutaupo skylės poliravimą pelėsiniu būdu, o poliruotos apskritos skylės apvalumas vis dar yra nekvalifikuotas.
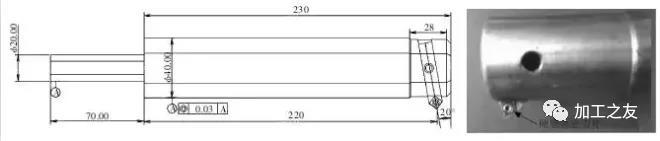
3 pav. Gręžimo įrankių laikiklis
Nuobodulio apdirbimo naudojimas daugiausia apima dviejų tiekimo ir greičio parametrų nustatymą. Įprastas tiekimo greičio skaičiavimas yra Vc=π DN/1000. Po daugkartinio apdorojimo vietoje ir nuolatinio tobulinimo, galutinė santrauka yra tokia, kad tikslumo apdirbimo greitis S yra 100 aps./min., o padavimas F yra 60 mm/min. Nors rezultatai yra paprasti ir reikalauja daug pastangų, daroma išvada, kad vidutinis / pusiau tikslus apdirbimas ir tikslus apdirbimas gali būti baigti vieną kartą, o bendras kiekvienos skylės apdorojimo laikas yra 2 valandos. Cilindriškumo ir šiurkštumo vertės atitinka standartus, sutrumpinant kliento antrinio apdorojimo laiką, iš tikrųjų gerinant gamybos efektyvumą ir sulaukiant kliento pagyrimų.
Nors šis galutinis nuobodus apdirbimo planas yra paprastas, procesas iš tiesų nėra lengvas. Be jokių detalių apdirbimo efektas gali būti kitoks. Didžiausias rūpestis dėl gilių skylių gręžimo yra vibracijos baimė apdirbimo proceso metu, dėl kurios gali atsirasti per didelė jėga ir atsirasti atvirkštinės sagtys, o ruošinys bus numestas į metalo laužą. Todėl, kalbant apie ašmenų pasirinkimą, atsargumo priemones ir kitus apdorojimo parametrų nustatymus, tikimės pateikti kai kurias nuorodas ir prevencines priemones.


