


Visiškas apdirbimo centrų išmanymas, perskaičius daugiau klaidų!
Apdirbimo centras integruoja alyvą, dujas, elektrą ir skaitmeninį valdymą ir gali atlikti vienkartinį įvairių sudėtingų dalių, pvz., diskų, plokščių, korpusų, kumštelių, formų ir kt., prispaudimą. Jis gali atlikti įvairius procesus, tokius kaip gręžimas, frezavimas, nuobodus, besiplečiantis, lankstomas ir standus sriegimas, todėl tai ideali įranga didelio tikslumo apdirbimui. Šiame straipsnyje bus dalijamasi apdirbimo centro naudojimo įgūdžiais šiais aspektais:
Kaip išlyginti pjovimo įrankius apdirbimo centre?
1. Grįžti į nulį (grįžti į staklių kilmę)
Prieš nustatant įrankį, būtina atlikti grįžimo į nulį (grįžimo į staklių pradinę padėtį) operaciją, kad būtų išvalyti ankstesnės operacijos koordinačių duomenys. Atminkite, kad visos X, Y ir Z ašys turi grįžti į nulį.
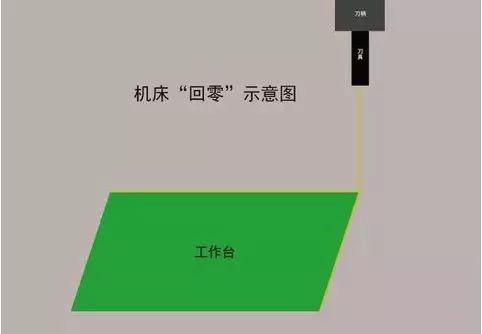
2. Suklio sukimas į priekį
Naudodami "MDI" režimą, įveskite komandos kodą, kad suklį į priekį ir išlaikytumėte vidutinį sukimosi greitį. Tada perjunkite į "rankinio rato" režimą ir valdykite staklių judesį reguliuodami greitį per konvertavimą.

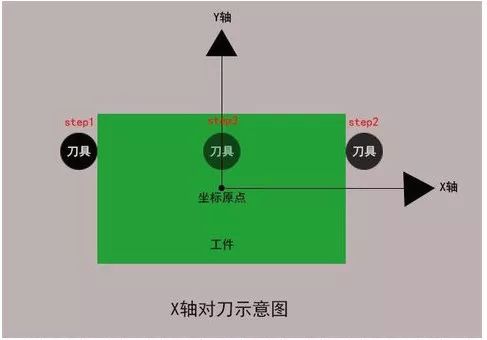
3. X krypties peilių išlygiavimas
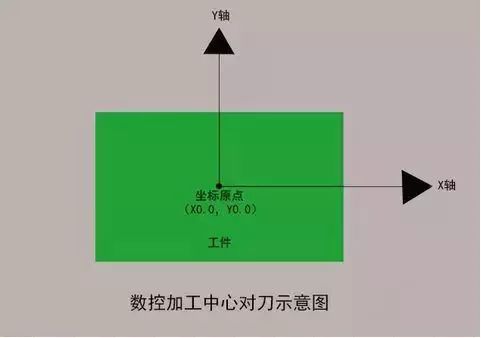
Švelniai palieskite dešinę ruošinio pusę pjovimo įrankiu, kad iš naujo nustatytumėte santykines staklių koordinates į nulį; Pakelkite įrankį išilgai Z krypties, tada perkelkite į kairę ruošinio pusę ir perkelkite žemyn pagal Z kryptį į tą patį aukštį, kaip ir anksčiau. Švelniai palieskite įrankį su ruošiniu ir pakelkite įrankį. Užrašykite staklių santykinės koordinatės X reikšmę, perkelkite įrankį iki pusės staklių santykinės koordinatės X reikšmės, užrašykite staklių absoliučios koordinatės X reikšmę ir įveskite ją į koordinatę. sistemą paspausdami (PUT).
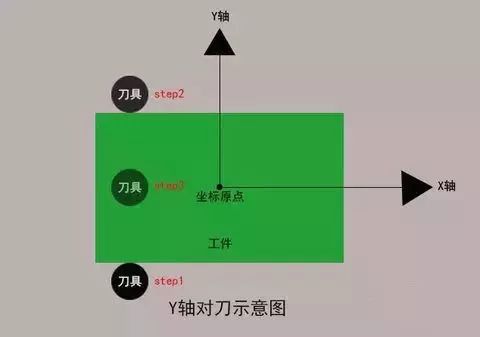
4. Y krypties peilio išlyginimas
Pjovimo įrankiu švelniai palieskite ruošinio priekį, kad iš naujo nustatytumėte santykines staklių koordinates į nulį; Pakelkite įrankį išilgai Z krypties, tada perkelkite jį į ruošinio galą ir žemyn pagal Z kryptį į tą patį aukštį, kaip ir anksčiau. Švelniai palieskite įrankį su ruošiniu ir pakelkite įrankį. Užrašykite staklių santykinės koordinatės Y reikšmę, perkelkite įrankį iki pusės santykinės koordinatės Y vertės, užrašykite staklių absoliučios koordinatės Y reikšmę ir įveskite ją į koordinačių sistemą pagal ( Įvestis).
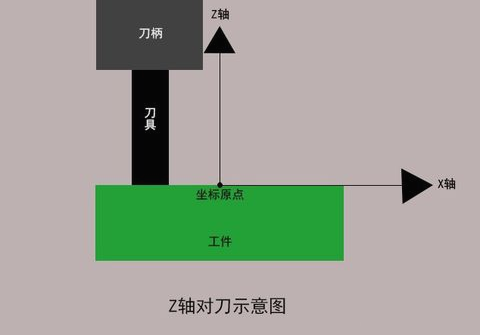
5. Z-krypties peilio išlygiavimas
Perkelkite įrankį ant ruošinio paviršiaus, kurį reikia sulygiuoti su Z ašies nuliniu tašku. Lėtai judinkite įrankį, kol jis lengvai prisilies prie ruošinio paviršiaus. Šiuo metu įrašykite Z ašies reikšmę staklių koordinačių sistemoje ir paspauskite (PUT), kad įvestumėte koordinačių sistemą.
6. Velenas nustoja suktis
Pirmiausia sustabdykite veleno sukimąsi ir perkelkite jį į atitinkamą padėtį. Gaukite apdirbimo programą ir pasiruoškite oficialiam apdirbimui.
Kaip apdirbimo centrai gamina ir apdoroja dalis, kurios yra linkusios deformuotis?
Lengvo svorio, silpno standumo ir silpno stiprumo dalys yra linkusios deformuotis dėl įtempių ir karščio apdirbimo proceso metu, todėl susidaro didelis laužo kiekis ir žymiai padidėja sąnaudos. Tokių dalių atveju pirmiausia turime suprasti deformacijos priežastis:
Jėgos deformacija:
Šio tipo detalės turi ploną sienelę ir, veikiant suspaudimo jėgai, apdirbimo ir pjovimo proceso metu jos storis gali būti netolygus. Elastingumas menkas, detalės forma sunkiai atsikuria pati.

Šilumos deformacija:
Ruošinys yra lengvos ir plonos tekstūros, o pjovimo proceso metu radialinė jėga gali sukelti ruošinio šiluminę deformaciją, dėl kurios gali atsirasti netikslūs matmenys.
Vibracijos deformacija:
Veikiant radialinei pjovimo jėgai, dalys yra linkusios į vibraciją ir deformaciją, o tai turi įtakos ruošinio matmenų tikslumui, formai, padėties tikslumui ir paviršiaus šiurkštumui.
Lengvai deformuojamų dalių apdorojimo būdai:
Deformuojasios dalys, pavaizduotos plonasienėmis dalimis, gali būti pjaustomos dideliu greičiu, naudojant mažą pastūmą, kad apdirbant būtų sumažinta ruošinio pjovimo jėga. Tuo pačiu metu didžiąją dalį pjovimo šilumos nuneša nuo ruošinio dideliu greičiu skrendančios drožlės, taip sumažindamos ruošinio temperatūrą ir sumažindamos jo šiluminę deformaciją.
Kodėl apdirbimo centro įrankius reikia pasyvuoti?
CNC pjovimo įrankiai nėra tokie greiti, kaip įmanoma, kodėl juos reikia pasyvuoti? Tiesą sakant, įrankių pasyvavimas yra ne tai, ką žmonės supranta tiesiogine prasme, o būdas pagerinti įrankių tarnavimo laiką. Pagerinkite įrankio kokybę atlikdami tokius procesus kaip išlyginimas, poliravimas ir šlifavimo pašalinimas. Tai iš tikrųjų yra įprastas pjovimo įrankių procesas po tikslaus šlifavimo ir prieš dengimą.
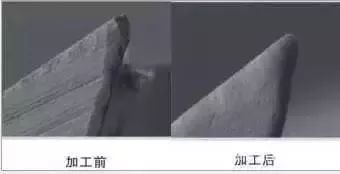
▲ Įrankio pasyvavimo palyginimas
Prieš gaminant pjovimo įrankiai bus šlifuojami šlifavimo disku, tačiau šlifuojant gali atsirasti įvairaus laipsnio mikro įpjovų. Didelės spartos pjovimo metu mikro įpjovos apdirbimo centruose gali lengvai išsiplėsti, pagreitindamos įrankių nusidėvėjimą ir pažeidimus. Šiuolaikinėje pjovimo technologijoje pjovimo įrankių stabilumui ir tikslumui keliami griežti reikalavimai. Todėl CNC pjovimo įrankiai prieš dengimą turi būti pasyvinami pjovimo briaunoje, kad būtų užtikrintas dangos tvirtumas ir tarnavimo laikas. Įrankio pasyvavimo pranašumai yra šie:
1. Atsparumas pjovimo įrankių fiziniam nusidėvėjimui
Pjovimo proceso metu įrankio paviršius palaipsniui susidėvės nuo ruošinio, o pjovimo briauna taip pat gali plastiškai deformuotis esant aukštai temperatūrai ir slėgiui. Pjovimo įrankių pasyvinis apdorojimas gali padėti pagerinti jų standumą ir išvengti ankstyvo pjovimo našumo praradimo.
2. Išlaikykite ruošinio lygumą
Įrankio pjovimo briaunos įdubimai gali sukelti įrankio nusidėvėjimą, o ruošinio paviršius taip pat taps grubus. Po pasyvavimo įrankio pjovimo briauna taps labai lygi, atitinkamai sumažės krašto griuvimo reiškinys, taip pat pagerės ruošinio paviršiaus lygumas.
3. Patogus griovelio drožlių pašalinimas
Pjovimo įrankių griovelių poliravimas gali pagerinti paviršiaus kokybę ir drožlių pašalinimą. Kuo lygesnis griovelio paviršius, tuo geriau pašalinama drožlė ir galima pasiekti nuoseklesnį pjovimą. Po pasyvavimo ir poliravimo CNC pjovimo įrankiai apdirbimo centre paliks daug mažų skylių ant paviršiaus. Šios mažos skylės gali adsorbuoti daugiau pjovimo skysčio apdorojimo metu, labai sumažindamos pjovimo metu susidarančią šilumą ir žymiai pagerindamos pjovimo greitį.
Kaip apdirbimo centrai gali sumažinti ruošinių paviršiaus šiurkštumą?
Detalių paviršiaus šiurkštumas yra viena iš dažniausiai pasitaikančių problemų CNC apdirbimo centruose, kuri tiesiogiai atspindi apdirbimo kokybę. Kaip kontroliuoti dalių apdirbimo paviršiaus šiurkštumą, pirmiausia turime nuodugniai išanalizuoti paviršiaus šiurkštumo priežastis, daugiausia įskaitant: įrankio žymes, atsiradusias frezavimo metu; terminė deformacija arba plastinė deformacija, kurią sukelia pjovimo atskyrimas; Trintis tarp pjovimo įrankių ir apdirbimo paviršių.
Renkantis ruošinio paviršiaus šiurkštumą, jis turi ne tik atitikti detalės paviršiaus funkcinius reikalavimus, bet ir atsižvelgti į ekonominį racionalumą. Atsižvelgiant į pjovimo funkciją, reikia pasirinkti kuo didesnes paviršiaus šiurkštumo pamatines vertes, kad būtų sumažintos gamybos sąnaudos. Kaip pjovimo centro vykdytojas, pjovimo įrankis turėtų atkreipti dėmesį į kasdienę priežiūrą ir savalaikį šlifavimą, kad būtų išvengta paviršiaus šiurkštumo, kurį sukelia per daug nuobodu įrankis.
Ką reikėtų daryti apdirbimo centrui baigus darbą?
Tradiciniai apdirbimo procesų reglamentai apdirbimo centrams paprastai yra vienodi, o pagrindinis skirtumas yra tas, kad apdirbimo centrai visus pjovimo procesus užbaigia per vieną suspaudimo procesą ir nuolatinį automatinį apdirbimą. Todėl apdirbimo centrai, baigę CNC apdirbimą, turi atlikti kai kuriuos papildomo apdorojimo darbus.
1. Atlikite valymo procedūrą. Baigęs pjovimo užduotį, apdirbimo centras turi nedelsdamas pašalinti drožles, nuvalyti stakles ir, naudodamas stakles, palaikyti švarią aplinką.
2. Apžiūrint ir keičiant priedus, pirmiausia reikia atkreipti dėmesį į alyvos valymo plokštę ant kreipiamojo bėgio. Jei susidėvi, jį reikia laiku pakeisti. Patikrinkite tepalinės alyvos ir aušinimo skysčio būklę. Jei atsiranda drumstumas, jį reikia laiku pakeisti. Jei vandens lygis yra žemiau ženklo, jį reikia pridėti.
3. Išjungimo procedūra turi būti standartizuota, o staklių valdymo skydelyje turi būti išjungiami maitinimas ir pagrindinis maitinimas. Nesant ypatingų aplinkybių ir reikalavimų, reikėtų vadovautis principu pirmiausia grįžti į nulį, rankiniu būdu, bėgiojimu ir automatiniu režimu. Apdirbimo centro darbas taip pat turėtų prasidėti mažu greičiu, vidutiniu greičiu ir tada dideliu greičiu. Mažo ir vidutinio greičio veikimo laikas neturi būti trumpesnis nei 2-3 min. be jokių neįprastų sąlygų prieš pradedant darbą.
4. Standartizuokite veikimą ir nedaužykite, netaisykite ir netaisykite ruošinio ant griebtuvo arba jo galo. Prieš pereinant prie kito darbo žingsnio, būtina įsitikinti, kad ruošinys ir įrankis yra prispausti. Staklių saugos ir apsauginiai įtaisai negali būti savavališkai ardomi ar perkeliami. Veiksmingiausias apdorojimas iš tikrųjų yra saugus apdorojimas. Kaip efektyvi apdorojimo įranga, apdirbimo centro darbas išjungiant turi būti pagrįstas ir standartizuotas. Tai ne tik esamo užbaigto proceso palaikymas, bet ir pasiruošimas kitam startui.


