


Kas yra kamščių frezavimas? Kokie yra perdirbimo tikslai?
Įgilinamasis frezavimas, dar žinomas kaip Z ašies frezavimas, yra vienas iš efektyviausių apdirbimo būdų, leidžiančių pasiekti didelį metalo pjovimo greitį. Paviršiaus apdirbimui, griovelių pjovimui ir apdirbimui su didele įrankio iškyša sunkiai apdirbamoms medžiagoms, įdėklų frezavimo metodo apdirbimo efektyvumas yra daug didesnis nei įprasto galinio paviršiaus frezavimo metodo. Tiesą sakant, kai reikia greitai nupjauti didelį kiekį metalinių medžiagų, naudojant įterpimo frezavimo metodą, apdorojimo laikas gali sutrumpėti daugiau nei perpus.
Privalumai
Be to, griovelių frezavimas taip pat turi šiuos privalumus:
① Gali sumažinti ruošinio deformaciją; ② Tai gali sumažinti radialinę pjovimo jėgą, veikiančią frezavimo stakles, o tai reiškia, kad susidėvėjęs velenas vis tiek gali būti naudojamas frezavimui, nedarant įtakos ruošinio apdirbimo kokybei; ③ Pjovimo įrankio išsikišimo ilgis yra gana ilgas, o tai labai naudinga frezuojant ruošinio griovelį arba paviršių; ④ Gali išpjauti griovelius aukštos temperatūros lydinių medžiagoms (pvz., Inconel). Įterpiamasis frezavimo būdas labai tinka grubiai apdirbti formų ertmes ir rekomenduojamas efektyviam aviacijos komponentų apdirbimui. Vienas specialus tikslas yra įterpti ir frezuoti turbinų mentes ant trijų arba keturių ašių frezavimo staklių, kuriems dažniausiai reikia specializuotų staklių.
Darbo principas
Frezuojant turbinos mentes, galima frezuoti nuo ruošinio viršaus iki pat ruošinio šaknies. Tiesiog perkeliant XY plokštumą galima apdirbti itin sudėtingas paviršiaus geometrijas. Įgyvendinant įterptinį frezavimą, frezos pjovimo briauna formuojama perdengiant kiekvieno peilio profilius, o įterpimo frezavimo gylis gali siekti 250 mm be vibracijos ar iškraipymo deformacijos. Įrankio pjovimo kryptis ruošinio atžvilgiu gali būti žemyn arba aukštyn, tačiau dažniausiai pjovimas žemyn. Frezuojant pasvirusius paviršius, freza juda kombinuotu judesiu Z ir X ašių kryptimis. Tam tikromis apdirbimo situacijomis sferinės frezos, paviršinės frezos ar kitos frezos taip pat gali būti naudojamos griovelių, profilių, šlaitų, frezavimo ertmių frezavimui ir kitokio tipo apdirbimui.
Taikoma taikymo sritis
Specialios įdėklų frezos dažniausiai naudojamos grubiam arba pusiau tiksliam apdirbimui. Jie gali pjauti į įgaubtą ruošinio dalį arba pjauti išilgai ruošinio krašto, taip pat frezuoti sudėtingas geometrines figūras, įskaitant šaknų kasimą. Siekiant užtikrinti pastovią pjovimo temperatūrą, visos koto frezos naudoja vidinį aušinimo metodą. Pjovimo korpuso ir frezos ašmenų konstrukcija leidžia įpjauti ruošinį optimaliu kampu. Paprastai frezos pjovimo briaunos kampas yra 87 laipsniai arba 90 laipsniai, o padavimo greičio diapazonas yra 0,08–0,25 mm/dantis. Ant kiekvienos frezos prispaustų ašmenų skaičius priklauso nuo frezos skersmens, pavyzdžiui, vieno skersmens φ 20mm freza gali montuoti 2 peiliukus, o f125mm skersmens frezą – 8 peilius. Norint nustatyti, ar tam tikro ruošinio apdirbimas yra tinkamas naudoti įterpimo frezavimo metodą, pirmiausia reikia atsižvelgti į apdirbimo užduoties reikalavimus ir naudojamos apdirbimo mašinos charakteristikas. Jei apdirbimo užduotis reikalauja didelio metalo pašalinimo greičio, naudojant įterpimo frezavimo metodą galima žymiai sutrumpinti apdirbimo laiką.
Kitas tinkamas intarpo frezavimo metodo naudojimo scenarijus yra tada, kai apdirbimo užduotis reikalauja didesnio ašinio įrankio ilgio (pvz., frezuojant dideles ertmes ar gilius griovelius). Dėl efektyvaus radialinio pjovimo jėgos sumažinimo naudojant įdėklinio frezavimo metodą, jis turi didesnį apdirbimo stabilumą, palyginti su šoninio frezavimo metodu. Be to, kai detales, kurias reikia pjauti ant ruošinio sunku pasiekti naudojant įprastus frezavimo būdus, galima apsvarstyti ir įterpimo frezavimo būdą. Kadangi įterpiamasis frezas gali pjauti metalą aukštyn, jis gali išfrezuoti sudėtingas geometrines figūras.
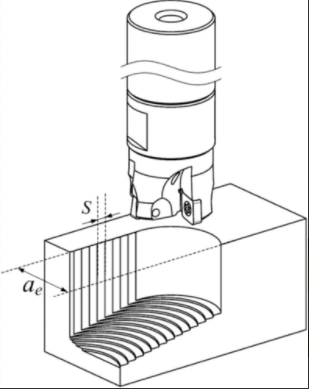
Staklių pritaikymo požiūriu, jei naudojamos apdirbimo staklės galia yra ribota, galima apsvarstyti įterpimo frezavimo metodą. Taip yra todėl, kad frezavimo įterpimui reikalinga galia yra mažesnė nei spiralinio frezavimo, todėl galima naudoti senas arba mažos galios stakles, kad būtų pasiektas didesnis apdirbimo efektyvumas. Pavyzdžiui, gilų griovelių frezavimą galima atlikti 40 lygių staklėmis, tačiau tokio tipo staklės netinka apdirbimui naudoti ilgų briaunų spiralinį frezą, nes spiralinio frezavimo sukuriama radialinė pjovimo jėga yra gana didelė, gali lengvai sukelti spiralinės frezos vibraciją.
Dėl mažos radialinės pjovimo jėgos įterpimo frezavimo metu jis labai tinkamas naudoti senovinėse staklėse su susidėvėjusiais veleno guoliais. Įterpimo frezavimo metodas daugiausia naudojamas grubiam arba pusiau tiksliam apdirbimui, o mažas ašinis nuokrypis, atsirandantis dėl staklių veleno sistemos susidėvėjimo, neturės didelės įtakos apdirbimo kokybei. Kaip naujo tipo CNC apdirbimo metodas, įterpimo frezavimo metodas iškėlė naujus reikalavimus CNC apdirbimo programinei įrangai.


