

Kaip įveikti deformaciją? CNC tekinimo plonasienių detalių įgūdžiai
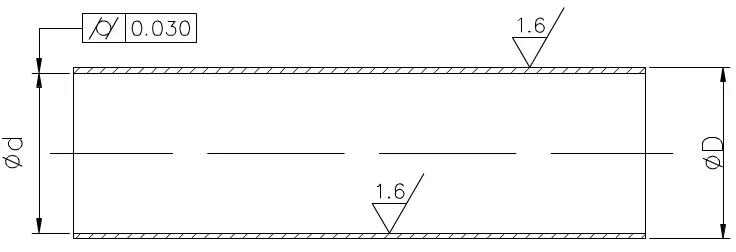
Pjovimo proceso metu plonasienės konstrukcijos yra linkusios deformuotis dėl pjovimo jėgų veikimo, todėl susidaro elipsės arba juosmens formos konstrukcijos su mažais centrais ir dideliais galais. Be to, dėl prasto šilumos išsklaidymo apdirbimo metu plonasienės rankovės yra linkusios į šiluminę deformaciją, todėl sunku užtikrinti detalių apdirbimo kokybę. Paveiksle pavaizduotos dalys yra ne tik nepatogios suspausti, bet ir sunkiai apdorojamos apdirbimo zonoje. Būtina suprojektuoti specialią plonasienę rankovę ir apsauginį veleną.
Proceso analizė
Pagal brėžinyje pateiktus techninius reikalavimus, ruošinys apdirbamas besiūliais plieniniais vamzdžiais, o vidinės skylės ir išorinės sienelės paviršiaus šiurkštumas Ra1,6 μm. Tai galima pasiekti sukant, tačiau vidinės skylės cilindriškumas yra 0,03 mm, o tai yra didelis reikalavimas plonasienėms detalėms. Masinėje gamyboje proceso kelias yra maždaug toks: pjovimas - terminis apdorojimas - automobilio galas - automobilio išorinis apskritimas - automobilio vidinė skylė - kokybės patikrinimas.
„Vidinės skylės apdorojimo“ procesas yra raktas į kokybės kontrolę. Sunku užtikrinti 0,03 mm cilindrą, kai reikia išpjauti vidinę skylę, išskyrus išorinį apskritimą ir plonasienį korpusą.
Pagrindinės transporto priemonių skylių technologijos
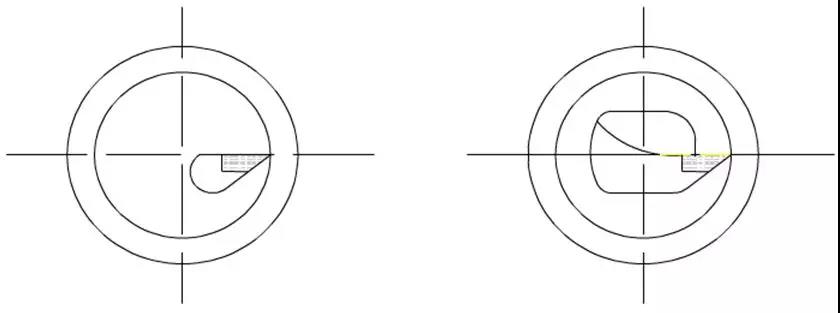
Pagrindinė skylių tekinimo technologija yra vidinių skylių tekinimo įrankio standumo ir drožlių pašalinimo problemų sprendimas. Norint padidinti vidinės skylės tekinimo įrankio standumą, reikia imtis šių priemonių:
(1) Stenkitės kiek įmanoma padidinti įrankio laikiklio skerspjūvio plotą. Paprastai vidinės skylės tekinimo įrankio galas yra virš įrankio laikiklio, kad įrankio laikiklio skerspjūvio plotas būtų mažesnis nei 1/4 skylės skerspjūvio ploto, kaip parodyta kairiajame paveikslėlyje. Jei vidinės skylės tekinimo įrankio galas yra įrankio laikiklio vidurinėje linijoje, įrankio laikiklio skerspjūvio plotas skylėje gali būti labai padidintas, kaip parodyta paveikslėlyje dešinėje.
(2) Įrankio laikiklio ilgis turi būti kuo ilgesnis nei ruošinio ilgis, kad padidėtų tekinimo įrankio laikiklio tvirtumas ir sumažintų vibraciją pjovimo metu.
Išspręskite lustų pašalinimo problemą
Pagrindinis valdiklis yra pjovimo srauto kryptis, o stambiam tekinimo įrankiui reikia, kad drožlė tekėtų link apdirbamo paviršiaus (priekinė drožlė). Todėl naudojamas vidinės skylės tekinimo įrankis su teigiamu briaunos pasvirimo kampu, kaip parodyta toliau pateiktame paveikslėlyje.

Tiksliojo tekinimo metu reikalaujama, kad drožlės tekėtų link priekinės drožlių eilės centro (drožlių pašalinimas iš skylės centro). Todėl šlifuojant įrankį reikia atkreipti dėmesį į pjovimo briaunos šlifavimo kryptį, o drožlių pašalinimo būdas turi būti nukreiptas į priekį išilgai pasvirusio lanko. Kaip parodyta paveikslėlyje žemiau, YA6 naudojamas kaip tiksliųjų tekinimo įrankių lydinys. Šiuo metu M tipas turi gerą atsparumą lenkimui, atsparumą dilimui, atsparumą smūgiams, taip pat atsparumą sukibimui ir temperatūrai su plienu.
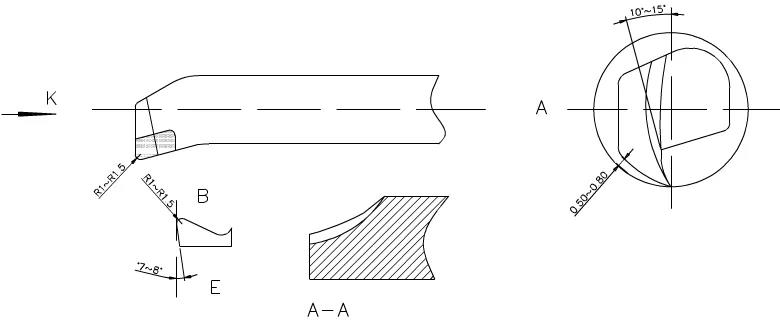
Šlifuojant priekinis kampas suapvalinamas iki 10 laipsnio -15 laipsnio apskritimo lanko kampo, o užpakalinis kampas suapvalinamas iki 0.5-0 atstumo. 8 mm nuo sienos pagal apdirbimo lanką (apatinė įrankio linija yra pagal laikrodžio rodyklę). Pjovimo briaunos kampas k kryptimi yra § 0.5-1, o poliruotas kraštas išilgai drožlės briaunos taško B yra R1-R1.5. Antrinį nugaros kampą galima šlifuoti iki 7 laipsnių -8 laipsnių, o E vidinio krašto AA taškai yra suapvalinti, kad būtų pašalintos drožlės į išorę.
Apdorojimo būdas
(1) Prieš apdorojimą turi būti pagamintas apsauginis velenas. Pagrindinis veleno apsaugos tikslas – uždengti vidinę plonasienės įvorės angą pradiniu dydžiu, pritvirtinti priekiniais ir galiniais antgaliais, kad išorinis apskritimas būtų apdorotas be deformacijos, bei išlaikyti išorinio apskritimo apdorojimo kokybę ir tikslumą. Taigi, apsauginio veleno apdirbimas yra esminis žingsnis apdorojant plonasienius korpusus.
45 # anglies konstrukcinis apvalus plienas, naudojamas apdirbti veleno apsaugos ruošinius; Galiniame automobilio paviršiuje abiejuose galuose yra B formos viršutinės skylės su grubiu išoriniu apskritimu ir 1 mm parašte. Po terminio apdorojimo, grūdinimo, formavimo ir preciziško apdirbimo palikite 0,2 mm skirtumą šlifavimui. Susmulkintą paviršių termiškai apdorokite HRC50 kietumu, tada sumalkite išorine cilindrine šlifuokliu, kaip parodyta toliau pateiktame paveikslėlyje. Tikslumas atitinka reikalavimus ir bus naudojamas baigus.
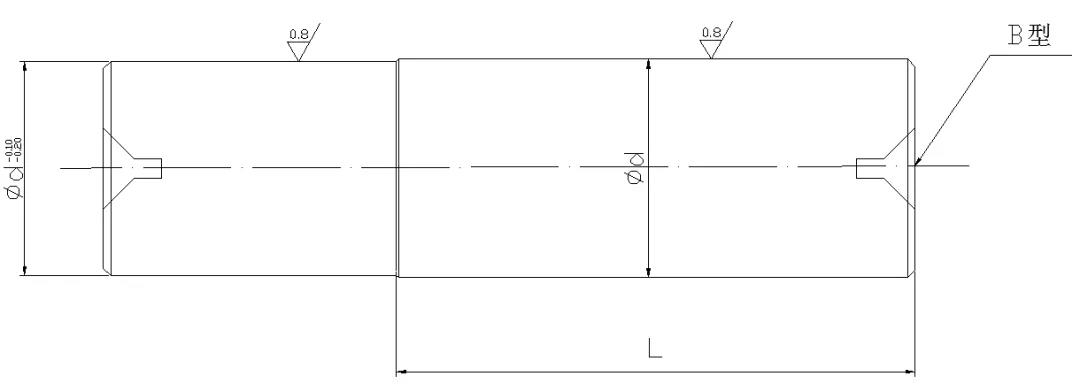
(2) Siekiant užtikrinti, kad ruošinį būtų galima apdoroti vienu ypu, ruošiniui turėtų būti palikta užspaudimo padėtis ir pjovimo laisvė.
(3) Pirmiausia termiškai apdorokite neapdorotą embrioną ir sureguliuokite jį iki HRC28-30 kietumo (apdirbamumo diapazone).
(4) Tekinimo įrankis pritaikytas C620. Pirma, priekinis galas fiksuojamas veleno kūgio padėtyje. Kad būtų išvengta ruošinio deformacijos prispaudžiant plonasienę movą, pridedama atviros kilpos stora mova, kaip parodyta toliau pateiktame paveikslėlyje.
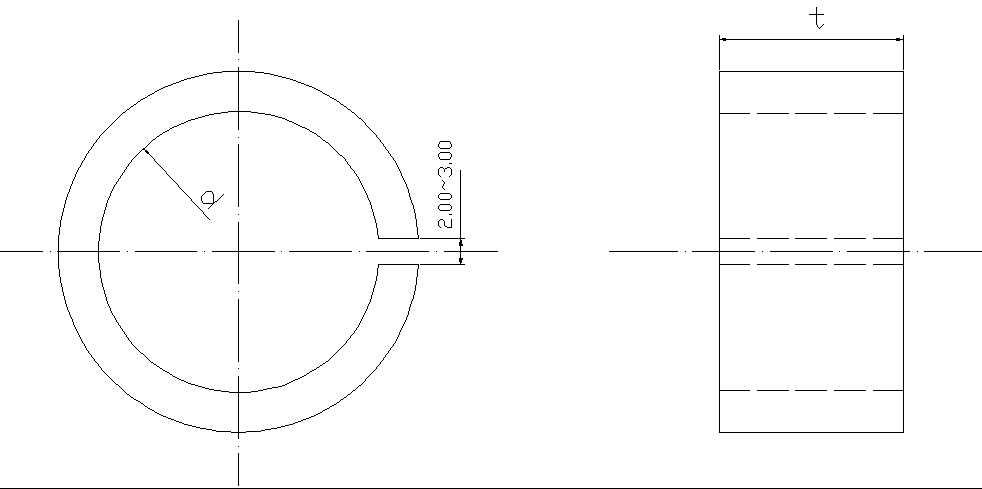
Siekiant išlaikyti masinę gamybą, vienas plonasienio korpuso išorinio apskritimo galas apdorojamas iki vienodo dydžio d, o liniuotė t yra užspaudžiama ašine kryptimi. Siekiant pagerinti automobilio vidinės skylės kokybę ir išlaikyti dydį, plonasienis korpusas yra suspaustas. Atsižvelgiant į pjovimo šilumos susidarymą, sunku suvokti ruošinio išsiplėtimo dydį. Norint sumažinti ruošinio šiluminę deformaciją, reikia įpilti pakankamai pjovimo skysčio.
(5) Naudokite automatinį centravimo trijų žandikaulių griebtuvą, kad tvirtai pritvirtintumėte ruošinį, pasukite galinį paviršių ir apytiksliai pasukite vidinį apskritimą. Palikite 0.1-0,2 mm paraštę tiksliam tekėjimui ir pakeiskite ją tikslaus tekinimo įrankiu, kad apdirbtumėte reikiamą pjovimo ribą, kad atitiktų apsauginio veleno per didelio pritaikymo ir šiurkštumo reikalavimus. Nuimkite vidinės skylės tekinimo įrankį, įkiškite apsauginį veleną prie priekinio galo, užfiksuokite jį su galinės sėdynės antgaliu pagal ilgio reikalavimus, pakeiskite išorinio apskritimo sukimo įrankį, kad apytiksliai apsuktumėte išorinį apskritimą, o tada smulkiai pasukite, kad atitiktų brėžinio reikalavimus. Praėję apžiūrą, pjovimo peiliu nupjaukite pagal reikiamo ilgio dydį. Kad ruošinio pjūvis būtų plokščias, kai jis sulaužytas, pjovimo briauna turi būti įstrižai nušlifuota, kad ruošinio galas būtų plokščias; Mažai šlifuota apsauginio veleno dalis turi būti nupjauta ir palikti tarpus. Apsauginis velenas yra smulkiai šlifuotas, kad būtų sumažinta ruošinio deformacija, išvengta vibracijos ir išvengta kritimo bei susidūrimo pjovimo metu.
Išvada
Minėti plonasienių korpusų apdirbimo būdai išsprendė reikalavimų neatitinkančių deformacijų arba matmenų bei formos paklaidų problemą. Praktika įrodė, kad apdirbimo efektyvumas yra aukštas, jį lengva valdyti, tinka ilgesnėms plonasienėms detalėms apdoroti. Matmenis lengva valdyti, pasiekiamas antrinis užbaigimas. Partijų gamyba taip pat yra praktiškesnė.


