


Didelio patikimumo tikslumo valdymo metodas sriegių apdirbimui
1 Pratarmė
Tam tikro modelio variklio degimo kameros apvalkalą sudaro priekinė jungiamoji detalė, plonasienis besisukantis cilindras, galinė jungiamoji detalė ir atrama, kurie apdorojami lankinio argono suvirinimo, terminio apdorojimo ir smėliavimo būdu. . Degimo kameros plonasienio apvalkalo išoriniame paviršiuje yra suvirintos 2 eilės 20 ašinių atramų, o projektiniame atramų brėžinyje reikalingas M4-6H sriegio tikslumas. Atraminis sriegis naudojamas montuoti raketų kabelių gaubtus, o sriegio jungtis reikalauja aukštos kokybės ir patikimumo. Dėl suvirinimo taško su degimo kameros apvalkalu atraminės konstrukcijos, medžiagos ir erdvinės struktūros apribojimų sriegiams apdirbti naudojami tradiciniai procesai, todėl gaminio kvalifikavimo rodiklis yra žemas. Šiame straipsnyje atliekama procesų analizė ir tyrimai įvairiuose gaminio apdorojimo etapuose, o atliekant eksperimentinį patikrinimą, palyginimą ir analizę gaunamas pagrįstas ir efektyvus siūlų tikslumo kontrolės metodas.
2. Gaminio struktūros charakteristikos ir apdorojimo sunkumai
2.1 Struktūrinės charakteristikos
Išoriniai degimo kameros korpuso matmenys yra palyginti dideli, jo išorinis skersmuo yra 50{{10}} mm, o ilgis - 4500 mm. Atrama rankiniu būdu privirinama prie išorinio degimo kameros korpuso paviršiaus, kurio radialinis tarpatramis yra (114 ± 0,2) mm. Degimo kameros korpusas ir atraminės medžiagos yra pagamintos iš itin didelio stiprumo plieno D406A. Degimo kameros korpuso atraminė konstrukcija parodyta 1 paveiksle. Atrama turi pailgą apskritą konstrukciją, kurios išorinis skersmuo yra 14 mm, o plotis – mm, kaip parodyta paveikslėlyje. Centre yra vidinis sriegis M4-6H, kurio žingsnis yra 0,7 mm. Tarp sriegio apačioje esančio griovelio ir plonasienio apvalkalo yra tik 0,7 mm tarpas.
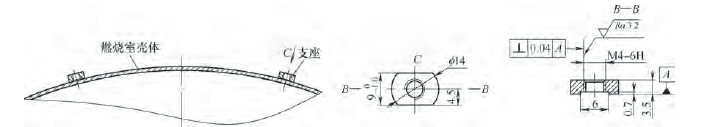
1 pav. Degimo kameros korpuso atraminė konstrukcija
2.2 Apdorojimo sunkumai
Atramos apdirbimo srautas parodytas 2 pav. Jei atramos srieginės angos yra išdėstytos apdoroti po suvirinimo ir terminio apdorojimo, kyla keletas sunkumų [1].
1) Tarpas tarp atramos srieginės angos apačios ir korpuso yra tik 0,7 mm, todėl mechaninio apdirbimo metu gali lengvai pažeisti plonasienio korpuso paviršių, sukeldama pavojų kokybei.
2) Tarpas tarp griovelio, esančio atramos srieginės angos apačioje, ir korpuso yra mažas. Apdorojant sriegį, sriegio kreiptuvas yra trumpas, padėtis nestabili, sriegį sunku įsriegti, jis linkęs į apdirbimo nukrypimus. 0.04 mm vertikalumas negali būti garantuotas.
3) Medžiagos kietumas po terminio apdorojimo yra 48-52HRC, todėl apdorojant sriegį gali lengvai nutrūkti sriegis. Dėl sriegio problemų apvalkalas išimamas į metalo laužą, todėl kyla didelių gamybos sąnaudų ir kyla pavojus kokybei.
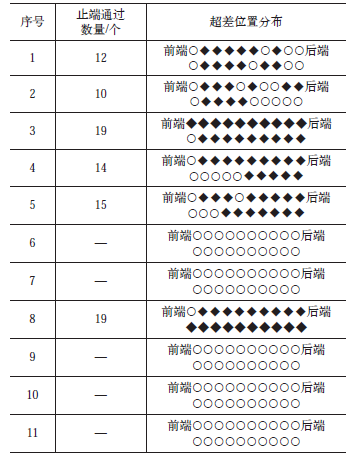
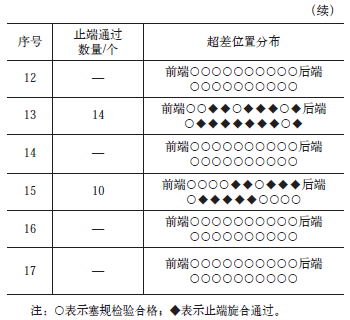
Remiantis pirmiau pateikta analize, galima daryti išvadą, kad atraminius sriegius reikia apdirbti prieš suvirinimą, o po suvirinimo atkaitinti, nuvalyti smėliasrove, gesinti ir grūdinti kartu su degimo kameros apvalkalu. Po gesinimo apdorojimo atraminio sriegio paviršius oksiduojasi, o prie sriegio profilio paviršiaus prisitvirtina likučių perteklius. Jei atramos sriegis apdorojamas vietoje prieš suvirinimą, o sujungus ir apdirbus degimo kameros apvalkalą, M{0}}H čiaupu nuvalykite medžiagos perteklių, pritvirtintą prie atraminio sriegio profilio paviršiaus. Tuo pačiu metu kai kurių atramos vidinių sriegių profilių paviršiuje esantis oksido sluoksnis nukris. Kai tikrinimui naudojamas M4-6H sriegio matuoklis, kvalifikacinis rodiklis yra tik 67%. Buvo atlikta M4-6H vidinių sriegių apdirbimo ant 17 degimo kameros korpuso atramų statistinė analizė, kaip parodyta 1 lentelėje. Kaip pagerinti atraminių sriegių apdirbimo tikslumą, tapo neatidėliotina technine gaminių gamybos ir pristatymo problema. .
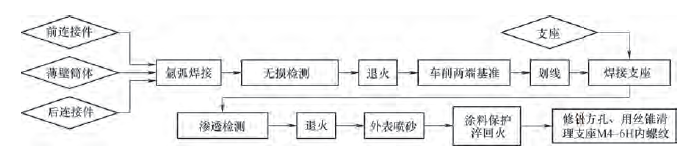
2 pav. Apdorojimo proceso eiga
1 lentelė M4-6H vidinių sriegių apdirbimo statistika ant 17 degimo kameros korpuso atramų
3 Techniniai sprendimai ir proceso bandymai
3.1 Techninis pasiūlymas
Peržiūrėjus, apžiūrėjus, išanalizavus ir pašalinus įvairius degimo kameros apvalkalo ir atramos apdirbimo procesus, manoma, kad pagrindinė priežastis, kodėl atramos vidinio sriegio M4-6H matmenų tikslumas viršija standartą. yra tai, kad po grūdinimo atraminio sriegio paviršius oksiduojasi ir prie sriegio profilio paviršiaus prisitvirtina likučių perteklius. Valant medžiagos perteklių nuo sriegio paviršiaus gali nukristi oksido sluoksnis nuo kai kurių atramos vidinių sriegių profilių paviršiaus, todėl M4-6H vidinio sriegio tikslumas gali būti prastas. parama.
Remiantis proceso analize, buvo sukurti du proceso planai.
1 parinktis: tinkinkite specializuotą rankinį bakstelėjimą, padalintą į galvos bakstelėjimą ir antrą bakstelėjimą, ir valdykite galvos čiaupo žingsnio skersmens dydį. Galvos kūgiu bakstelėkite sriegį atraminių dalių būsenoje ir rezervuokite apdirbimo rezervą. Apdorojus degimo kameros apvalkalą, naudokite dviejų kūgių atraminį sriegį, kad užtikrintumėte galutinį sriegio tikslumą.
2 variantas: vienu lygiu padidinkite M4-6H sriegio tikslumą atraminių dalių būsenoje, apdorokite pagal M4-5H, efektyviai kompensuokite skirtumą tarp M4-6H ir M4-5H, ir atitinka sriegio tikslumo reikalavimus [2].
3.2 Bandymo procesas ir rezultatai
Pirmasis proceso planas vykdomas trimis etapais. ① Pritaikytas specialus čiaupas (galvos bakstelėjimas ir antrasis čiaupas), su rezervuotomis nuolaidomis galvutės čiaupo žingsnio skersmeniui: {{0}},30 mm, 0,2{ Atitinkamai {9}} mm ir 0,10 mm Apdirbdami atramines dalis, naudokite galvos kūgį, kad bakstelėkite sriegį. ③ Po terminio apdorojimo sriegį bakstelėkite dvigubu kūgiu. Dėl didelio medžiagos kietumo (48-52HRC) po terminio apdorojimo ir didelio skersmens degimo kameros apvalkalo struktūros įtakos operatoriams sunkiau įsriegti sriegį, jėga yra netolygi ir pjovimo jėga yra linkusi nukrypti nuo ašies. Kai eksperimento metu skersmuo yra 0,30 mm, naudojant dviejų kūgių srieginį sriegį neįmanoma iškirpti srieginės skylės; Sriegiuojant, kai skersmuo yra atitinkamai 0,20 mm ir 0,10 mm, gali atsirasti srieginės angos nuokrypis arba čiaupas nutrūkti, todėl sunku užtikrinti gaminio kokybę [3].
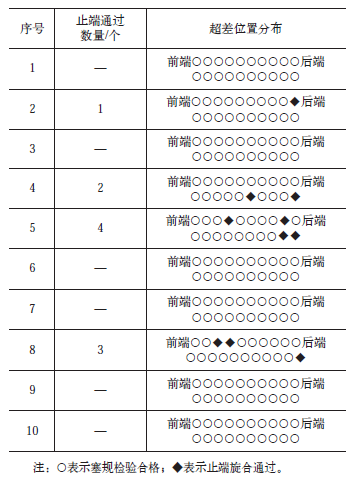
Pagal antrąjį proceso planą atramos sriegio tikslumas pagerinamas vienu apdorojimo lygiu. Statistiškai išanalizuota 10 degimo kameros korpuso atramų M4-6H vidinių sriegių apdirbimo situacija, o duomenys pateikti 2 lentelėje. Labai pagerėjo sriegio tikslumas, o gaminių kvalifikacijos rodiklis padidėjo nuo 67 % iki 95 %.
2 lentelė Apdorojimo palaikymo vidinės gijos statistika 2 schemoje
3.Eksperimento rezultatų analizė
Apibendrinant ir išanalizavus 1 ir 2 schemų eksperimentinius rezultatus, pagal 2 schemos apdorojimo metodą, atraminio sriegio kvalifikavimo koeficientas buvo žymiai pagerintas. M4-7H sriegio matuoklis buvo naudojamas sriegiams, kurių paklaida neatitinka tolerancijos, patikrinti, ir visi rezultatai buvo kvalifikuoti. Palyginkite M4-6H, M4-5H ir M4-7H siūlų tikslumo matmenis, kaip parodyta 3 lentelėje.
3 lentelė M4 × 0,7 mm vidinio sriegio tikslumo matmuo (vienetas: mm)
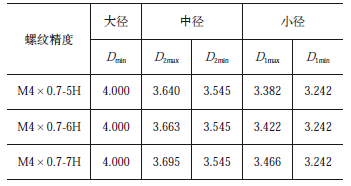
Matyti, kad sriegio žingsnio skersmens dydis M4-5H yra mm, žingsnio skersmens dydis M{0}}H yra
 mm, žingsnio skersmens dydis M{0}}H yra
 mm.Didžiausias ribinis dydžio nuokrypis tarp 7H ir 6H yra 0.032 mm, o didžiausias ribinis dydžio nuokrypis tarp 6H ir 5H yra 0.023 mm, tai rodo kad nekvalifikuotos atramos sriegio tikslumas neviršytų 0,032 mm. Siekiant kompensuoti per didelę toleranciją, sriegio tikslumas faktinio apdirbimo metu buvo pagerintas iki 5H, o kompensacijos dydis yra 0,023 mm, o tai iš esmės gali atitikti sriegio kompensavimo reikalavimus. Atskirais atvejais, kai sriegio tikslumas viršija leistiną nuokrypį, galima laikyti, kad paklaida yra labai maža, o tikslumas yra nuo 6H iki 7H [4].
4 Tobulinimo priemonės ir proceso patvirtinimas
Apdorojimo technologijos proceso rūšiavimas rodo, kad proceso metodas yra pagrįstas ir įmanomas, atsižvelgiant į tai, kad produkto kvalifikacijos rodiklis buvo labai patobulintas. Analizuojant per didelės tolerancijos terminą, manoma, kad sriegio tikslumo viršijimą lemia detalūs apdirbimo proceso veiksniai. Norint visiškai išspręsti guolių sriegio tikslumo problemą, tolesniuose guolio apdirbimo proceso etapuose bus atlikti proceso patobulinimai.
1) Sriegiant sriegius ant sriegimo mašinos, velenas šiek tiek svyruos. Keičiantis apdorojimo gyliui, pjovimo laikas ties sriegio žiotimis yra gana ilgas, o burnos ir šaknies dydis šiek tiek skirsis. Sriegio sriegimo iš atraminio sriegio galo metodas taikomas siekiant kompensuoti nedidelius burnos ir šaknų pokyčius apdirbimo proceso metu [5].
2) Pagerinkite sriegio matuoklio aptikimo tikslumą. Atramos siūlas vis dar apdorojamas M4-5H tikslumu. Kai tikrinimui naudojamas sriegio kaiščio matuoklis, būtina, kad nutekėjimo matuoklis būtų visiškai įsuktas, o nenukrypimo matuoklis būtų įsuktas ne daugiau kaip per vieną apsisukimą.
3) Smėliavimo procese prieš termiškai apdorojant degimo kameros apvalkalą, būtina apsaugoti atraminius siūlus. Reikia pakeisti ankstesnį M4 varžtų apsaugos metodą, o specialų apsauginį varžtą, kurio tikslumas M4-6f, reikia perdaryti. Sriegio ilgį reikia reguliuoti per vieną apsisukimą, kad būtų išvengta daugkartinio apsisukimų ir susidėvėjimo.
4) Pakeiskite valymo būdą. Apdoroję degimo kameros korpuso mazgą, suslėgtu oru nupūskite medžiagos perteklių iš atramos srieginių angų, o tada patikrinkite naudodami sriegio kamščio matuoklį M4-6H. Jei jis negali praeiti, pirmiausia nuvalykite jį M4 varžtais, tada nuvalykite čiaupu M4-5H, o po valymo apžiūrėkite sriegio kaiščio matuokliu M4-6H.
Atlikus kelis proceso bandymus ir patikras, atramos sriegio tikslumas visiškai atitinka gaminio tikslumo reikalavimus, o gaminio kvalifikacijos rodiklis padidintas iki 100%, visiškai išsprendus atramos sriegio tikslumo problemą.
5. Išvada
Siekiant užtikrinti aukštą atraminių sriegių patikimumą po suvirinimo ir terminio apdorojimo, sriegio tikslumui kontroliuoti imamasi šių priemonių.
1) Vienu lygiu pagerinkite sriegio tikslumą apdirbdami detalės būsenoje ir sureguliuokite atramos sriegio tikslumą nuo M4-6H iki M4-5H.
2) Apdorojant atraminį sriegį, jis apdorojamas nuo suvirinimo paviršiaus (nugaros), o po terminio apdorojimo ir gesinimo tikrinamas iš priekio, kad būtų kompensuoti matmenų skirtumai tarp burnos ir šaknies apdorojimo metu.
3) Specialūs apsauginiai varžtai yra skirti smėliavimo procesui, siekiant sumažinti suspaudimą ant srieginių skylių.
Taikant įvairias technologines priemones, buvo kontroliuojamas siūlų apdirbimo tikslumas, o sriegių jungčių patikimumas įvertintas raketų skrydžio bandymais. Produkto kokybė yra stabili ir patikima.


