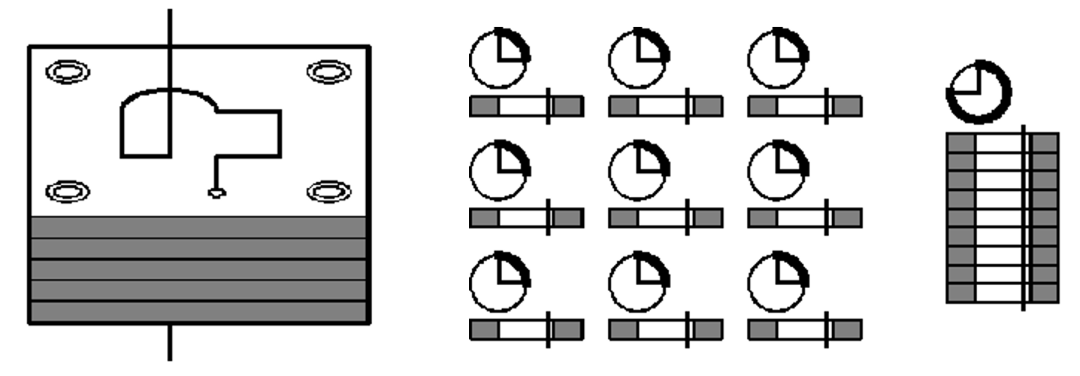
Ar suprantate visus šiuos lėto vielos apdorojimo būdus?
Pjovimas be šerdies, taip pat žinomas kaip pjovimas be drožlių, yra apdorojimo būdas, kai elektrodo viela eina tankia trajektorija apdirbimo formoje, nesukeldama jokių atliekų apdorojant labai mažas formas. Yra du be lustų apdirbimo būdai, spiralinis kelias ir lygiagretusis kelias, kaip parodyta toliau pateiktame paveikslėlyje. Pjaunant be šerdies, pagrindinis pjovimo įrankis pašalina visą formą ir palieka tinkamą paraštę apipjaustymui.
Jei nenaudojamas apdirbimo be šerdies metodas, pagrindinio pjovimo metu susidarys labai mažos atliekos, kurios lengvai patenka į apatinį antgalį. Pirma, sunku paimti atliekas, antra, judant ašį lengva pažeisti apatinį antgalį ir netgi pakeisti ruošinio padėtį, dėl ko susidaro laužas. Pjovimas be šerdies daugiausia skirtas mažoms skylėms apdoroti, o kai kurie žmonės naudoja pjovimą be šerdies, kad pasiektų nepilotuojamų mašinų paskirtį. Abu 2D / 3D keliai gali naudoti pjovimą be šerdies.
02 Tiek vyriškos, tiek moteriškos formos išeina kartu
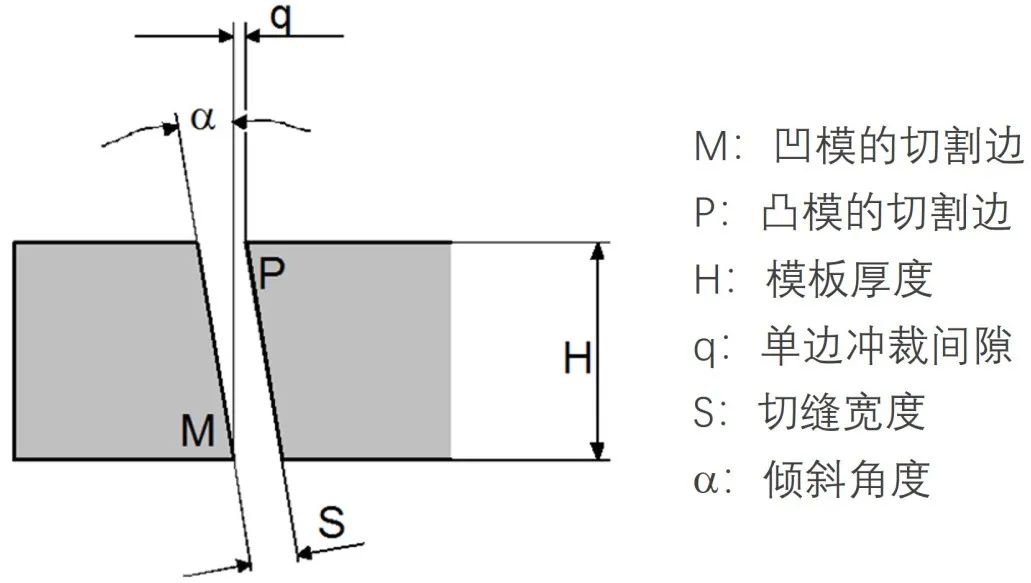
Perforavimo štampų ir pjovimo štampų vielos pjovimui, jei naudojamas ne kūginis pjovimas, pjovimo siūlės plotis paprastai yra didesnis nei perforavimo tarpas. Todėl reikia paruošti dvi medžiagas, kad būtų galima atskirti išgaubtą štampą (vyrą) ir įgaubtą štampą (moterį). Jei sukursime tinkamą šablono kampą ir naudosime vielos pjovimą kūginiam apdirbimui, galime apdoroti tiek išgaubtas, tiek įgaubtas formas ant vieno šablono, o tai gali labai pagerinti gamybos efektyvumą ir sumažinti medžiagų sąnaudas.
Perforavimo tarpo vertę galima gauti pagal gaminio medžiagos storį, o pjovimo tarpo plotį galima apskaičiuoti pagal elektrodo laido skersmenį ir vienpusį iškrovimo tarpą. Taip pat žinomas šablono storis. Turint šiuos duomenis, galima apskaičiuoti pjovimo kampą, reikalingą vielos pjovimui. Kaip parodyta, kampo apskaičiavimo formulė yra: a=arctg [(Sq)/H]
03 Detalių apdorojimas
Sujungiamų dalių apdorojimas priklauso nuo tinkamo elektrodo vielos poslinkio parinkimo, tinkamo sujungimo tarpo ir aštrių kampų valymo. Poravimosi dalių apdorojimo veiksmai yra šie:
1) Išgaubtų formų apdorojimas. Iškirpkite 10mm x 10mm perforatorių naudodami standartinius parametrus ir išmatuokite matmenis. Jei naudojamo elektrodo laido poslinkis yra 0.223, 0.164, 134, 0,129, o išmatuotas dydis yra 10,004 mm, galima matyti, kad vieno jo dydis yra 0,002 mm didesnis. pusėje.
2) Sureguliuokite poslinkį. Kadangi tikrasis išsikišimo dydis yra 0.002 mm didesnis vienoje pusėje, elektrodo laido poslinkis turėtų būti sureguliuotas į 0.221, 0 .162, 0.132, 0.127.
3) Apskaičiuokite apdirbimo matricos poslinkį. Standartinių įgaubtų ir išgaubtų formų elektrodų vielos poslinkis yra toks pat. Tačiau iš įgaubtos formos reikia atimti vienos pusės tinkamumo tarpą. Lėtai apdirbant vielą, sandaraus sujungimo tarpas paprastai yra 0.002 mm vienoje pusėje, o sklandaus sujungimo tarpas yra 0.{{9} }05 mm vienoje pusėje. Pavyzdžiui, jei tarpas yra 0,005 mm, pjovimo štampėlio elektrodo vielos poslinkis yra 0,216, 0,157, 0,127, 0,122.
4) Bendradarbiaukite, kad išgaubta forma tilptų į įgaubtą formą, ir užtikrinkite, kad ruošinys būtų pastatytas vertikaliai. Naudojant lėtą vielos pjovimą, kad apdorotumėte 0,005 mm tarpą vienoje pusėje, bus sklandžiau prigludę.
04 Linijinis pjovimas
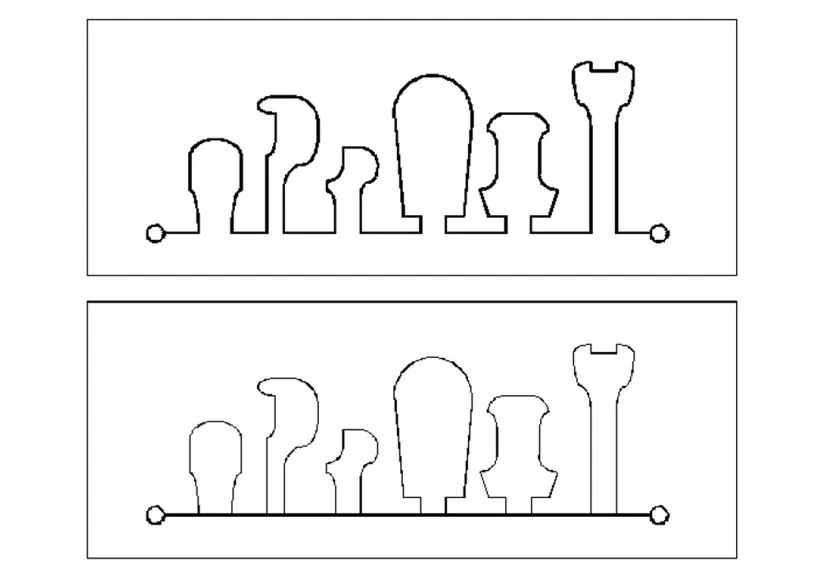
Kai reikia naudoti vielos pjovimą norint apdoroti cilindrinių išgaubtų formų seriją, programavimo metu šios išgaubtos formos yra suprojektuotos ant šablono ir laikomos sujungtos viena su kita. Galiausiai jie tiesiškai supjaustomi ir atskiriami, kaip parodyta toliau pateiktame paveikslėlyje. Šis procesas ypač tinka ilgalaikiam nenutrūkstamam mažų iškyšų pjovimui. Norint naudoti šį procesą, reikalingas pagrįstas susitarimas, kuriuo būtų galima sutaupyti medžiagų ir išvengti pjovimo deformacijos.
05 Kompozicinis pjovimas
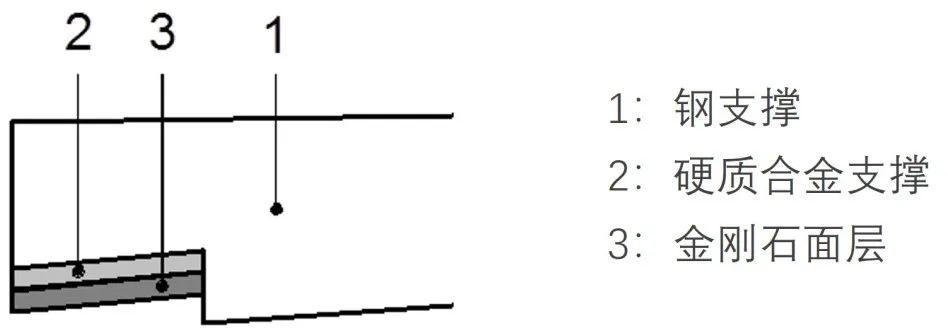
Kompozicinis pjovimas – tai vienu metu iš skirtingų medžiagų sudarytų ruošinių pjovimas. Kompozicinis pjovimas daugiausia naudojamas pjaustyti įvairius perforavimo štampų medžiagų derinius, pjaustyti skirtingus perforavimo ir kirpimo štampų medžiagų derinius ir pjaustyti kompozicines medžiagas formavimo tekinimo įrankiais, kaip parodyta toliau pateiktame paveikslėlyje. Šio tipo pjovimo metu pjovimo stabilumas yra problema, o renkantis proceso parametrus galima atsižvelgti į medžiagų, kurių storiausios arba sunkiausiai pjaustomos dalys, parinkimą.
06 Krovimo pjovimas
Pjovimas ant rietuvės reiškia tam tikro skaičiaus tos pačios formos ir medžiagos ruošinių pjovimą vienu metu, sukraunant dalis, kaip parodyta toliau pateiktame paveikslėlyje. Šis procesas naudojamas pjaustant plonas plokšteles, o bendras vienkartinio didelio storio pjovimo efektyvumas yra daug didesnis nei vieno gabalo plonų plokščių pjovimo. Pritvirtinkite ploną plokštę kartu varžtais arba laidžiais klijais, kad susidarytumėte vientisą bloką, užtikrinant laidumą tarp įvairių dalių. Be to, rietuvės storis neturi būti per storas, pageidautina ne didesnis kaip 150 mm, kitaip tai turės įtakos sukrautų dalių konsistencijos apdirbimo tikslumui.