

Ar žinai apie nuobodumą?
vienas
Nuobodu apibrėžimas
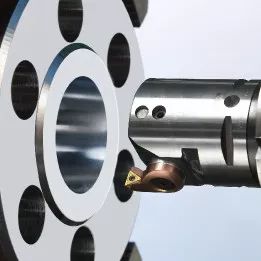
Gręžimas: tai pjovimo procesas, kurio metu nuo ruošinio apdirbamo paviršiaus nupjaunamas metalo sluoksnis santykiniam judesiui tarp gręžimo pjoviklio ant įrangos ir ruošinio, todėl gaunamas tam tikras apdirbimo tikslumas ir apdirbamo paviršiaus paviršiaus šiurkštumas.
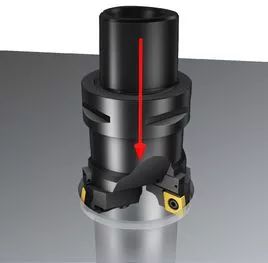
Skirtumas: Palyginti su kitais skylių apdirbimo būdais, gręžimo skylių neriboja įrankio dydis; Gręžimo anga turi stiprią klaidų taisymo galimybę, kuri gali ištaisyti pradinės stambios skylės ašies paklaidą per kelis įrankio praėjimus ir gali išlaikyti aukštą padėties tikslumą tarp gręžimo angos ir padėties nustatymo atskaitos.
du
Gręžtuvų tipai
1 tipas
Ašmenų klasifikacija: vieno krašto gręžtuvas / dviejų kraštų gręžtuvas / kelių kraštų gręžtuvas
Apdorojimo klasifikacija: kiaurymių pjovimo pjoviklis / aklųjų angų gręžtuvas / žingsninis skylės gręžtuvas / sekcijų gręžtuvas
Struktūrinė klasifikacija: vientisas/surinktas/modulinis
2 tipas
Vieno ašmenų gręžimo pjoviklis: integruotas gręžimo pjoviklis / suvirinimo gręžtuvas / gnybtų gręžtuvas / indeksuojamas gręžtuvas
Dvibriaunis gręžtuvas: fiksuotas dvikraštis gręžtuvas / plaukiojantis dvikraštis gręžtuvas
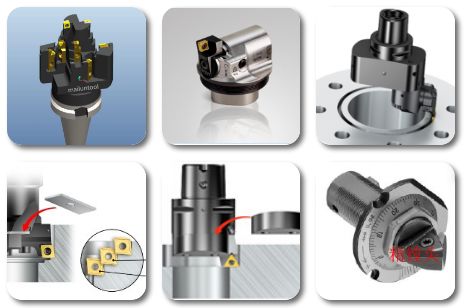
Išplėskite gręžimo pjaustytuvą Modulio gręžimo pjoviklis Įpjovos gręžtuvas
❹ Kopėčių gręžtuvas ❺ Vieno krašto gręžtuvas ❻ Integruotas gręžtuvas
trys
Nuobodulio taikymas
Susidūrę su problemomis, pirmiausia galime atsižvelgti į šiuos aspektus
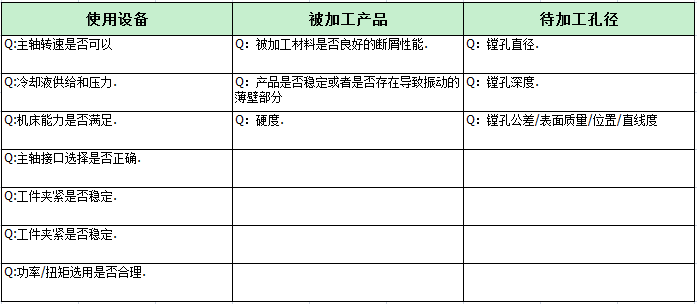
Grubus nuobodus pritaikymas
1. Aklinos skylės apdirbimas
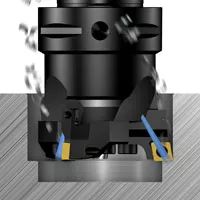
Apdirbant aklinas skyles, labai svarbu užtikrinti tinkamą drožlių pašalinimą
Teisingi pjovimo parametrai yra būtina sąlyga norint gauti tinkamą drožlių formą
Įsitikinkite / patikrinkite, ar drožlės neužstoja ir nedėvi ašmenų
Aušinimo skysčio slėgio ir pjovimo skysčio srauto turėtų pakakti, kad būtų galima išleisti drožles
Vertikalioms staklėms keliami aukštesni reikalavimai efektyviam drožlių pašalinimui nei horizontalioms staklėms
2.断续切削
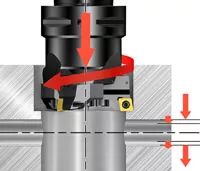
Atliekant nutrūkstamą pjovimą (pvz., skersines skyles), ašmenų pjovimo sąlygoms keliami aukšti reikalavimai
Pasirinkite medžiagas, kurių atsparumas yra didesnis
Esant stabilioms darbo sąlygoms, siekiant pagerinti apdorojimo saugą, rinkitės tvirtus kvadratinius neigiamus priekinio kampo pagrindinės formos peiliukus
Jei yra keli pertraukimai, sumažinkite pjovimo parametrus
3.夹砂铸铁
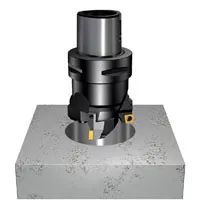
Smėlio patekimas į liejinius gali padidinti ašmenų susidėvėjimą.
Pasirinkite medžiagas, kurių atsparumas yra didesnis
Sumažinkite pjovimo parametrus
Kad pagerintumėte apdorojimo saugą ir sumažintumėte susidėvėjimą, rinkitės tvirtus kvadratinio neigiamo grėblio pagrindinės formos peiliukus
PS: Smėlio įtraukimas reiškia smėlio intarpų buvimą ant liejinio
4.气烧孔
Vietinė dujų degimo angos sritis gali sukietėti, o tai padidins ašmenų susidėvėjimą
Pasirinkite medžiagas, kurių atsparumas yra didesnis
Sumažinkite pjovimo parametrus
Kad pagerintumėte apdorojimo saugą ir sumažintumėte susidėvėjimą, rinkitės tvirtus kvadratinio neigiamo grėblio pagrindinės formos peiliukus
Tiksli gręžimo programa
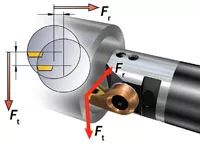
1. Pjovimo jėga
Pjovimo jėgos poveikis gaminiui
Kai įrankis yra pjovimo būsenoje, tangentiniai ir radialiniai pjovimo jėgos komponentai bandys priversti įrankį nukrypti nuo ruošinio. Tangentinis komponentas bandys priversti įrankį nuleisti žemyn ir toliau nuo vidurio linijos. Tokiu būdu sumažės įrankio atstumo kampas
Bet kokia radialinė deformacija reiškia pjovimo gylio ir drožlių storio sumažėjimą, dėl kurio atsiranda polinkis į vibraciją
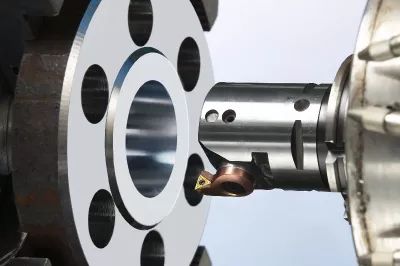
2. Pusiausvyros jėga
Pusiausvyros jėgos įtaka apdirbimui
Asimetriškų įrankių ar didelių smūgių sukeltas disbalansas sukuria jėgą, veikiančią gręžimo įrankį.
Daugeliu atvejų disbalanso sukuriamos jėgos gali būti nereikšmingos, palyginti su pjovimo jėgomis.
Esant dideliam greičiui, disbalansas gali sukelti vibraciją ir paveikti skylių apdirbimo kokybę
Pastaba: toliau pateikiama vietoje apdorojamų vaizdų santrauka, kad visi galėtų pasimokyti
keturi
Nuobodus atvejis
4.1 Ašmenų susidėvėjimas
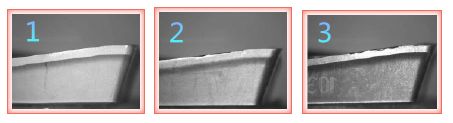
Atliekant gręžtinį apdirbimą, nuolatinis įrankio pjovimas gali susidėvėti ir sugadinti, sumažinant skylės apdirbimo matmenų tikslumą ir padidinant paviršiaus šiurkštumo vertę; Tuo pačiu metu yra koregavimo padavimo įrenginio kalibravimo sutrikimų, dėl kurių atsiranda reguliavimo klaidų, dėl kurių nukrypstama apdirbimo diafragma ir netgi gali sutrikti gaminio kokybė.
4.2 Paviršiaus kokybė
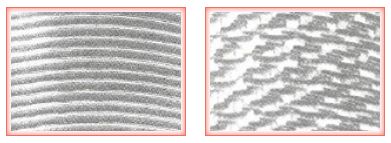
Nuobodūs žuvies žvynai ar siūlai panašūs grioveliai ant apdoroto paviršiaus yra dažnas paviršiaus kokybės reiškinys
Kairysis vaizdas: daugiausia dėl pastūmos ir gręžimo greičio neatitikimo gręžimo metu
Dešinysis vaizdas: daugiausia dėl standžios vibracijos ir įrankio susidėvėjimo gręžimo metu
Kl .: Kaip naudoti suklio padėties nustatymą gręžimo įrankio apdirbimo metu?
A: ① Norint nustatyti teisingą padėtį naudojant matuoklio matavimo įtaisą, pirmiausia reikia naudoti matuoklio centravimo įtaisą arba padėties nustatymo veleną, kad būtų nustatytos ruošinio etaloninės angos koordinatės, o tada remiantis atskaitos skylės koordinatėmis. , nustatykite veleno koordinačių padėtį. Jo charakteristikos yra didelis tikslumas ir patogus veikimas.
② Patikrinimo strypų naudojimo lygiavimui ir padėties nustatymui charakteristika yra mažas tikslumas ir užima daug laiko. Tačiau šis padėties nustatymo metodas gali tiesiogiai rasti koordinačių padėtį tarp gręžimo mašinos veleno ir pradinės skylės.
③ Skylių sąsajos naudojimo ypatybė yra ta, kad ją galima naudoti atskirtų dėžių angų sistemų gręžimui. Trūkumas yra ilgesnis pagalbos laikas.
④ Šablono naudojimas ieškant ir vietos nustatymo yra tas, kad šablono struktūra yra paprasta ir nereikalauja sudėtingų koregavimų. Tačiau šablonas yra linkęs deformuotis, o kai ruošiniui reikia apdoroti kelias skirtingas skylių sistemas ant skirtingų paviršių, reikia kelių šablonų, todėl išlygiavimo ir padėties nustatymo tikslumas yra mažesnis.


