Išsamus pažangių gamybos gamybos linijų paaiškinimas
Surinkimo linijų pagrindu palaipsniui kuriamos automatinės gamybos linijos. Tai gamybos sistema, kuri pagal proceso seką sujungia CNC staklių ir pagalbinės įrangos grupę per ruošinio transportavimo sistemą bei valdymo sistemą ir automatiškai užbaigia visą gaminio gamybos procesą arba jo dalį. Visoje automatizuotoje gamybos linijoje jos specifinę sudėtį sudaro 13 dalių, daugiausia apimančių įvairias funkcines vietas, skirtingus funkcinius modulius, jutiklius, solenoidinius vožtuvus ir importo bei eksporto sąsajas. Tarp jų funkcinės vietos daugiausia apima medžiagų stotis, perdirbimo stotis, surinkimo ir apdorojimo stotis bei gatavų produktų rūšiavimo stotis; Tarp įvairių modulių iš viso yra 5 tipai, būtent dažnio keitiklio modulis, galios modulis, PLC modulis ir mygtukų modulis bei variklio pavaros modulis. Šių dalių integravimo pagrindu automatizuotos gamybos linijos gali ne tik pakrauti, iškrauti ir apdoroti, bet ir užbaigti surinkimą, rūšiavimą ir susijusį turinį.
Kaip vienos mašinos gaminiai, išmaniosios tekinimo staklės ir tekinimo centrai gali patenkinti bendrų mažų ir paprastų dalių gamybą ir gamybą. Tačiau pramoninės gamybos režimus pakeitus ir atnaujinus iki automatizavimo ir lankstumo, tradicinės surinkimo linijos operacijos nebeatitinka esamų didelio tikslumo, didelio efektyvumo ir didelio lankstumo gamybos reikalavimų. Todėl buvo sukurtos išmaniosios tekinimo gamybos linijos, pagrįstos išmaniaisiais robotais, išmaniosiomis tekinimo staklėmis ir išmaniaisiais tekinimo centrais, kurie taps pagrindine gamybos automatizavimo plėtros kryptimi. Išmanioji tekinimo gamybos linija apima įrangą, tokią kaip gamybos linijos valdymas, kokybės tikrinimas, tvarkymo robotai, apdirbimo mašinos, logistikos transportavimo linijos, gamybos valdymas ir gatavų produktų sandėliavimas. Kiekviena įranga yra svarbi išmaniosios tekinimo gamybos linijos sudedamoji dalis. Toliau integruojant sistemas, kelios išmaniosios gamybos linijos galės suformuoti skaitmenines dirbtuves ir skaitmenines gamyklas, taip užtikrinant visos gamyklos automatizavimą ir intelektualumą.
1 Bendras pažangių gamybos linijų išdėstymas
1 paveiksle parodyta tipiška išmaniojo tekinimo gamybos linija, kuri daugiausia užbaigia mišrų automatinį dalių apdorojimą ir gamybą nuo neapdorotų iki gatavų gaminių. Tekinimo gamybos linija susideda iš gamybos linijos valdymo sistemos, internetinio aptikimo bloko, pramoninio roboto bloko, apdirbimo staklių bloko, žaliavų saugojimo bloko, gatavos produkcijos saugojimo bloko ir RGV automobilių logistikos bloko. Apdorojimo įranga naudoja CK serijos išmaniąsias stakles, kurias gamina Shaanxi Baoji Machine Tool Group Co., Ltd., kurioje įrengta Baoji B80 išmanioji CNC sistema.

1 pav. Pažangios tekinimo gamybos linija [1]
1) Pagrindinė valdymo sistema ir aptikimo blokas
2 paveiksle parodyta tipiška valdymo sistema, sukurta Shaanxi Baoji Machine Tool Group Co., Ltd., susidedanti iš patalpų terminalų ir vietoje esančių terminalų. Vidinis terminalas aprūpintas keliais ekranais ir duomenų bazėmis, kurios yra atsakingos už gamybos ir gamybos didžiųjų duomenų, perduodamų iš viso gamybos cecho, priėmimą. Ekranai naudojami įvairioms būsenoms naudotojo dirbtuvių vietoje rodyti, įskaitant įrangos veikimo būseną, dalių apdorojimo būseną, logistikos situaciją, personalo būseną ir aplinkos informaciją, pvz., temperatūrą ir drėgmę naudotojo dirbtuvės vietoje. Vyresnieji vadovai gali lengvai pasiekti patalpų terminalą Vizualiai ir aiškiai matyti įvairias sąlygas vietoje. Vartotojo gamybos ceche vietoje terminalai yra įrengti, kad būtų galima kontroliuoti visos gamybos linijos darbą vietoje, užbaigti įrangos pagrindinių duomenų rinkimą, analizę, vietinį ir nuotolinį valdymą, dinaminę informacijos vizualizaciją ir kitas operacijas. Vietos terminale yra įrengtas ekranas, kuriame galima aiškiai ir patogiai matyti įvairias vartotojo dirbtuvių būsenas, įskaitant įrangos stebėjimą, gamybos statistiką, gedimų statistiką, įrangos paskirstymą, aliarmų analizę, procesų žinių bazę ir kt. Svetainės terminalas gali pridėti gamybos valdymo prietaisų skydelius, įkelti ir atsisiųsti apdorojimo programas, identifikuoti personalą braukiant kortelėmis, atlikti pažangos statistiką ir gamybos užduočių analizę. Jis gali rinkti ir perduoti duomenis vietoje įvairiais prieigos būdais, tokiais kaip laidinis, Wi-Fi, 2G/3G/4G/5G ir kt. Surinkti dideli gamybos duomenys gali būti perduodami į vartotojo patalpų terminalo SQLServer duomenų bazę internetu. , Duomenų sąveika su patalpų terminalais per terminalinius kompiuterius.
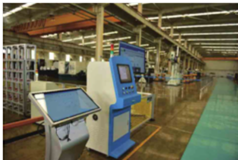
2 pav. Bendroji valdymo sistema [2]
3 paveiksle parodytas tipiškas internetinis aptikimo įrenginys, kurį sudaro pramoniniai robotai, galutiniai efektoriai ir kelių šaltinių jutikliai. Logistikos sistemai nugabenus gatavus gaminius į nurodytą vietą, pramoninis robotas perkelia visą aptikimo bloką į tam skirtą darbo vietą, o naudodamas vaizdo kamerą fotografuoja, atpažįsta ir nustato testuojamų dalių vietą. Pramoninis robotas vėl pakoreguoja savo padėtį, kad visas aptikimo blokas būtų suderintas su bandoma dalimi.
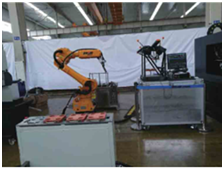
3 pav. Prisijungimo aptikimo blokas
Užbaigus atpažinimą ir padėties nustatymą, galinis efektorius yra atsakingas už bandomų dalių sugriebimą. Dalys per pramoninį robotą perkeliamos į nurodytą vietą bandymo platformoje. Bandomų dalių tikslumo rodikliai, pvz., diafragma, gylis, kreivumas, šiurkštumas ir plokštumas, aptinkami internete naudojant kelių šaltinių jutiklius, iš anksto įrengtus bandymo platformoje. Išmanieji algoritmai taip pat gali būti naudojami automatiniam dalių matavimui ir klasifikavimui, įvairių tipų komponentų perkėlimui į skirtingas logistikos linijas ir automatinėms dalių klasifikavimo operacijoms atlikti. Aptikimo blokas gali grąžinti aptikimo rezultatus į pagrindinę valdymo sistemą per internetą, o operatorius gali tiesiogiai peržiūrėti dalių aptikimo rezultatus per terminalo kompiuterį ir rodyti vidaus arba vietoje pagrindinę valdymo sistemą. Jei jis atitinka aptikimo reikalavimus, jis gali tiesiogiai pereiti prie kitos darbo vietos operacijos. Jei jis neatitinka reikalavimų, ekrane bus rodomas priminimas apie neatitikimą, o operatorius priims sprendimus ir sprendimus atsižvelgdamas į dalių neatitikties laipsnį. Baigus aptikimą, galutinis efektorius sugriebia aptiktas dalis, o pramoninis robotas perkelia aptiktas dalis į logistikos sistemą, kuri vėliau perkelia jas į kitą darbo vietą apdoroti.
2) Pramoniniai robotai ir tekinimo staklių agregatai
Shaanxi Baoji Machine Tool Group Co., Ltd. suprojektuotas ir pagamintas apdirbimo modulis parodytas 4 paveiksle, kuris susideda iš dviejų dalių: pramoninių robotų ir tekinimo staklių. Tarp jų pramoniniai robotai yra atsakingi už apdirbamų dalių judėjimą ir sugriebimą, o tekinimo staklės yra išmaniosios mašinos, galinčios užtikrinti aukštą tikslumą ir apdorojimo efektyvumą.
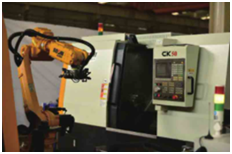
4 pav. Apdorojimo modulis
Logistikos paskirstymo sistemai nugabenus žaliavas arba pusgaminius į nurodytą darbo vietą, pramoninis robotas sugriebia žaliavas arba pusgaminius ir įdeda jas į išmaniąją tekinimo mašiną, kad padėtų mašinai užbaigti dalių tvirtinimo darbus. būti apdorotas. Dviejų stoties tekinimo staklių atveju, kai viena išmanioji tekinimo staklės baigia tekinimo darbus, pramoninis robotas perkelia pusgaminius į kitą išmaniąją tekinimo stakles, kad užbaigtų kitos stoties apdorojimą. Baigęs visus apdorojimo darbus, pramoninis robotas sugriebs ir perkels gatavas dalis į logistikos sistemą, kuri vėliau perkels dalis į kitą darbo vietą.
Tekinimo staklės turi išmanią sveikatos apsaugos funkciją, šiluminės temperatūros kompensavimo funkciją, intelektualiojo įrankio lūžimo aptikimo funkciją, išmanią proceso parametrų optimizavimo funkciją, ekspertų diagnostikos funkciją, veleno dinaminės pusiausvyros analizę ir intelektualią sveikatos valdymo funkciją, veleno vibracijos aktyvumo vengimo funkciją ir išmaniąją funkciją. debesies liokajaus funkcija [3]. Pagrindinė išmaniųjų staklių funkcija – bendradarbiauti su pramoniniais robotais, siekiant atlikti įvairius apdorojimo ir gamybos etapus, tuo pačiu užtikrinant detalių apdirbimo ir gamybos efektyvumą bei tikslumą. Vartotojai gali pakeisti išmaniąsias stakles skirtingų klasių staklėmis pagal gamybos cecho poreikius, pavyzdžiui, greitaeigėmis tekinimo staklėmis, tiksliomis tekinimo staklėmis, apdirbimo centrais. Jie taip pat gali pridėti arba sumažinti atitinkamas išmaniąsias funkcijas pagal savo poreikius, kad sudarytų tinkamiausią tekinimo gamybos liniją įmonės gamybos poreikiams.
3) Logistikos ir gatavos produkcijos sandėliavimo padalinys
5 paveiksle pavaizduotas tipiškas logistikos vienetas, suprojektuotas ir pagamintas Shaanxi Baoji Machine Tool Group Co., Ltd. Jį sudaro pramoniniai robotai, galiniai įtaisai, RGV vežimėliai, dalių transportavimo įranga ir pėsčiųjų takai, daugiausia skirti staklių perkėlimui ir transportavimui. apdorotos dalys. Vartotojų dirbtuvėse išmaniosiose gamybos linijose gali būti įrengtos vienos arba kelios logistikos gamybos linijos, atsižvelgiant į gamybos užduočių poreikius. Pažangios tekinimo gamybos linijos su mažiau staklių ar paprastesnių apdorojimo užduočių gali pritaikyti vieno objekto supaprastinimo režimą, kad užbaigtų tokias operacijas kaip pakrovimas, perkėlimas ir iškrovimas; Tais atvejais, kai yra daug staklių ar sudėtingų apdirbimo užduočių, siekiant išvengti logistikos sistemos užduočių sudėtingumo ir konfliktų, gali būti įrengtos dvi ar daugiau logistikos linijų. Viena linija naudojama žaliavoms arba pusgaminiams pakrauti, viena linija skirta tarpinio proceso transportavimui, kita linija skirta gatavų detalių pjaustymui. Išmaniosioms tekinimo gamybos linijoms su gana paprastais apdorojimo scenarijais galima pritvirtinti pramoninius robotus, kurie gali užbaigti dalių tvirtinimą ir paėmimą; Sudėtingesnėse išmaniosiose tekinimo gamybos linijose mobilieji robotai gali būti atskirai įrengti, kad būtų galima paskirstyti, sugriebti ir paleisti dalis vaikščiojimo takelyje. Dalių perkėlimas tarp skirtingų darbo vietų užbaigiamas RGV automobiliu. Naudojant automatinį programavimą, RGV automobilis gali tiksliai pasiekti iš anksto nustatytą padėtį per tam tikrą laiką, užtikrinant, kad pramoniniai robotai galėtų sklandžiai atpažinti ir sugriebti dalis. RGV automobilyje yra sumontuoti dalių gabenimo įrenginiai, o naudotojo dirbtuvės gali įrengti skirtingus tvirtinimo elementus pagal apdorojamų dalių dydį ir dydį. Pripildžius armatūrą pakankamai neapdorotų arba gatavų dalių kiekvienoje padėtyje, RGV automobilis važiuoja, kad užbaigtų atitinkamus pakrovimo, transportavimo ir iškrovimo darbus.
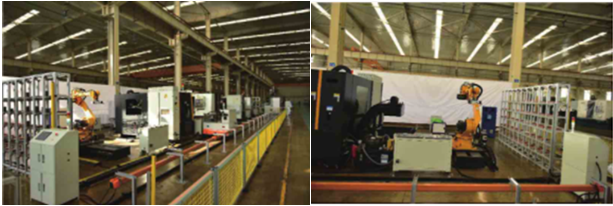
5 pav. Logistikos skyrius 6 pav. Gatavų produktų saugojimo skyrius
6 paveiksle parodytas tipiškas gatavo produkto laikymo įrenginys, kurį suprojektavo ir pagamino Shaanxi Baoji Machine Tool Group Co., Ltd., susidedantis iš sandėliavimo spintos, pramoninių robotų, galinių efektorių ir vaikščiojimo takelių. Apdorojus detales, pagamintos detalės RGV automobiliu nugabenamos į pjovimo vietą, o pramoninis robotas juda į pjovimo vietą. Galinis efektorius sugriebia gatavas dalis pagal jų skaičių, o tada pramoninis robotas perkelia gatavas dalis į tam skirtą vietą saugojimo spintoje. Galutinis efektorius reikalauja specialaus kiekvieno vartotojo įrenginio dizaino, pagrįsto apdorotų dalių forma ir dydžiu, kad atitiktų skirtingų dalių sukibimą. Sandėliavimo spinta sudaryta iš atskirų mažų tokio pat dydžio spintelių, kurias galima greitai surinkti ir išardyti tarp kiekvienos spintelės. Stacionariems pramoniniams robotams naudotojo dirbtuvės turėtų pritaikyti suprojektuotos sandėliavimo spintos ilgį ir aukštį pagal maksimalų pramoninio roboto darbinį aukštį ir diapazoną. Pramoniniai robotai su pėsčiųjų takais gali būti suprojektuoti ilgesnėms gatavų gaminių laikymo spintelėms. Robotai gali padidinti savo darbo aprėptį vaikščiodami takeliais, kurie pagal poreikius gali būti tiesūs arba apskriti. Naudotojų dirbtuvėse su keliomis sandėliavimo spintelėmis arba gatavų gaminių laikymo spintelėmis su skirtingomis dalių klasifikacijomis naudotojo įrenginiai taip pat gali reguliuoti pėsčiųjų tako ilgį ir formą. Pavyzdžiui, apvalus takelis gali padaryti vieną robotą atitinkantį kelias gatavų produktų laikymo spinteles, o tai suteikia daug paslaugų vienam robotui ir pagerina roboto panaudojimą. Kai yra daug gatavų logistikos sandėliavimo spintų, reikia padidinti pėsčiųjų tako ilgį arba įrengti du ar daugiau pramoninių robotų, kad būtų užtikrintas logistikos efektyvumas. Reikėtų pažymėti, kad projektuojant pėsčiųjų tako ilgį reikia atsižvelgti į roboto ėjimo laiką ir jis neturėtų būti per ilgas. Jei roboto ėjimo laikas yra per ilgas, gali sumažėti logistikos paskirstymo efektyvumas, dėl to pjovimo zonoje gali kauptis baigtos detalės, o tai gali sukelti nelaimingų atsitikimų, pvz., dalių susidūrimų, o tai padidina gamybos riziką ir sumažina darbo efektyvumą.
2 Staklių valdiklių valdymo hierarchija
Dirbtinio intelekto ir kompiuterinių technologijų derinys labai padidino CNC sistemų intelekto lygį, daugiausia atsispindintį įvairiuose CNC sistemų aspektuose:
(1) Sumanus grįžtamojo ryšio valdymo, internetinio identifikavimo ir valdymo parametrų savireguliavimo taikymas, siekiant pagerinti vairavimo efektyvumą;
(2) naudojant prisitaikančią valdymo technologiją, kad būtų pasiektas pažangus apdorojimo efektyvumas ir kokybė;
(3) Taikant pažangias technologijas, pvz., ekspertines sistemas, siekiant išmaniosios gedimų diagnostikos, intelektualaus stebėjimo ir kitų apdirbimo proceso valdymo aspektų.
Gamybos proceso metu staklių valdiklio valdymo lygis gali būti suskirstytas į tris lygius, kaip parodyta 7 paveiksle, įskaitant variklio valdymo lygį, proceso valdymo lygį ir priežiūros valdymo lygį. Tarp jų, variklio valdymo lygiu galima stebėti staklių padėtį ir greitį naudojant mašinos aptikimo įrangą, pvz., groteles ir impulsų koduotuvus; Proceso valdymo hierarchija daugiausia apima pjovimo jėgos, pjovimo šilumos, įrankių nusidėvėjimo ir kt. stebėjimą apdirbimo proceso metu ir apdirbimo proceso parametrų reguliavimą; Priežiūros ir kontrolės hierarchija laiko tikslumą, paviršiaus šiurkštumą ir kitus apdoroto produkto parametrus kaip kontrolės tikslus, kad pagerintų produkto apdorojimo kokybę.
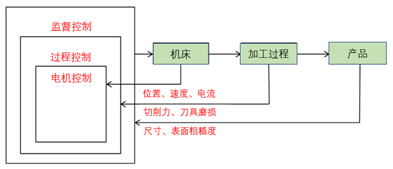
7 pav. Staklių valdiklio valdymo hierarchija
1) Pažangaus apdorojimo valdymo plėtros tendencijos užsienyje
(1) Pažangaus valdymo strategijos tyrimas: Neuroninio tinklo valdymo apdirbimo srityje ekspertai pasiūlė dalelių spiečių varomų žuvų spiečių paieškos algoritmą, skirtą optimizuoti CNC staklių apdirbimo parametrus. Siūlomas hibridinis metodas, pagrįstas neuroniniais tinklais ir genetiniais algoritmais, siekiant sumažinti neuroninių tinklų skaičiavimo sudėtingumą ir laiko sąnaudas, o tai reikalauja proceso iteracijos ir konvergencijos dėl tinklo sudėtingumo įtakos. Atliekami modeliavimo eksperimentai su funkcijų atpažinimu plokštuminio apdirbimo metu, siekiant parodyti jo tinkamumą. Kažkas pasiūlė genetiniu algoritmu pagrįstą modelį, tinkantį mažos pjovimo jėgos numatymui, kuriuo galima numatyti pjovimo jėgą ir optimizuoti pjovimo parametrus.
(2) Apdirbimo proceso stebėjimo taikymas: apdirbimo proceso metu stebėkite ir stebėkite neįprastus reiškinius, tada imkitės priemonių sustabdyti apdirbimo procesą ir koreguoti apdirbimo proceso parametrus (pvz., suklio greitį), kad išvengtumėte staklių pažeidimo. Nenormalūs reiškiniai apdirbimo proceso metu gali atsirasti palaipsniui, pvz., įrankių nusidėvėjimas; Jis taip pat gali atsirasti staiga, pavyzdžiui, sugadinti įrankį; Arba to galima išvengti, pvz., vibracijos ar vibracijos.
2) Pažangaus apdirbimo valdymo vidaus plėtros tendencija
Išmaniai valdomos automatizavimo sistemos gali aktyviai šalinti gedimus, nes jos gali efektyviai sujungti visas mašinas kompiuterine kalba taikymo proceso metu ir generuoti susietą apdorojimo sistemą. Atsižvelgiant į skirtingus jutiklius, valdymo metodus ir valdymo tikslus, apdirbimo proceso stebėjimo tyrimai daugiausia sutelkti į šiuos aspektus:
(1) Tyrinėdami įrankio nusidėvėjimą, stebėkite apdirbimo būseną;
(2) Ištyrus pjovimo jėgą, gautą netiesiogiai išmatuojant jėgos prietaisus arba variklio sroves, galima pagerinti apdirbimo proceso būklę;
(3) CAM srities parametrų optimizavimo neprisijungus tyrimai;
(4) Išmaniųjų apdirbimo valdymo algoritmų modeliavimo tyrimai ir kt.
3 CNC staklių viso gyvavimo ciklo valdymo paslaugų platforma
Pažangi gamyba – tai informacija pagrįstas gamybos metodas, nukreiptas į visą produkto gyvavimo ciklą, siekiant visur suvokimo sąlygų. Duomenys ir informacija yra tekantis „kraujas“ intelektualioje gamyboje. Skaitmeninimas paverčia duomenis informacija, sukuriant naudingą vertę per tinklinį ir protingą sprendimų priėmimą. Todėl išmanią produktų gamybą lemia duomenys. Visas produkto gyvavimo ciklo padavimas suskirstytas į keturis etapus.
(1) Komponento gamybos etapas: pirkimo proceso duomenys, gamybos proceso duomenys, bandymų ir sandėliavimo įrašai;
(2) Pagalbinis produktų sandėliavimo etapas: produktų sandėliavimo patikrinimo įrašų palaikymas, produkto pirkimo užsakymo informacijos palaikymas;
(3) Staklių derinimo etapas: staklių gamybos proceso duomenys, staklių gamyklos bandymo ir reguliavimo duomenys, staklių gamyklos įrašai;
(4) Staklių perdavimo etapas: naudotojo paleidimas, mašinos reguliavimo duomenų įrašymas, savarankiška priežiūra, vieno rakto remontas, naudotojo priežiūros įrašai ir vartotojo naudojimo proceso duomenys.
CNC staklių viso gyvavimo ciklo valdymo paslaugų platforma taiko pagrindines technologijas, tokias kaip daiktų internetas, debesų paslaugos ir dideli duomenys, kad surinktų viso CNC staklių gyvavimo ciklo duomenis nuo projektavimo, apdorojimo, staklių derinimo ir naudotojo perdavimo bei naudojimo. . Sukuriama staklių archyvo duomenų bazė, vykdomas viso gyvavimo ciklo informacijos atsekamumas, vartotojams teikiamos nuotolinio įrangos stebėjimo, gamybos statistikos valdymo, įrangos eksploatavimo ir priežiūros paslaugos. 8 paveiksle parodyta Shaanxi Baoji Machine Tool Group Co., Ltd. BOCHICLOUD technologijos architektūra. Pagrindinis Baoji Cloud akcentas yra jo eksploatavimo ir priežiūros paslaugų funkcijos:
(1) Gedimų atvejų žinių bazė: gedimų sprendimų teikimas vartotojams;
(2) Gedimų taisymas: įrangos gedimų taisymas internetu, remonto užsakymų išsiuntimas laiku ir greitas inžinierių stebėjimas;
(3) Reguliari priežiūra: stebėkite įrangos veikimo pokyčius per visą jos gyvavimo ciklą ir pateikite pritaikytus priežiūros planus;
(4) Numatyta priežiūra: numatykite galimą įrangos gedimo riziką ir laiku pateikite atsargines dalis.
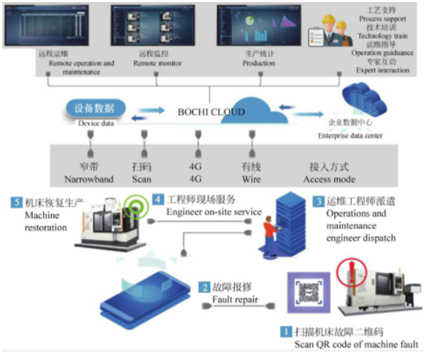
8 pav. BOCHICLUD techninė architektūra [4]
4 Skaitmeninių gamybos linijų sistemų integravimas
Sparčiai tobulėjant integruotų valdymo sistemų technologijoms, automatizuotos gamybos linijos juda link aukštesnio automatizavimo ir integracijos lygio. Integruotas gamybos linijų valdymas – tai išmaniųjų įrenginių, kuriuos reikia sujungti per tam tikrą tinklą, sujungimas į tinklą, sujungiant ir sąveikaujant su vidine informacija, kad būtų pasiekti kontrolės tikslai. Yra dviejų tipų integruotas gamybos linijų valdymas: įrangos integravimas ir informacijos integravimas. Įrenginių integravimas – tai įvairių įrenginių, turinčių nepriklausomas valdymo funkcijas, integravimas į organinę visumą per tinklą. Ši visuma yra integruota valdymo sistema, kuri yra ir nepriklausoma, ir susijusi, ir gali būti konfigūruojama pagal skirtingus gamybos poreikius. Informacijos integravimas – tai funkcinių modulinio dizaino koncepcijų taikymas, siekiant dinamiško išteklių paskirstymo, įrenginių stebėjimo, duomenų rinkimo ir apdorojimo, kokybės kontrolės ir kitų funkcijų, formuojant pagrindinius funkcinius modulius, įskaitant nepriklausomą valdymą ir kitas apdorojimo funkcijas. Kiekvienas funkcinis modulis realizuoja standartizuotą tarpusavio ryšį, o specifiniai valdymo režimai ir planavimo strategijos yra naudojami funkciniams vienetams konstruoti, kad būtų pasiekti numatyti tikslai ir taip pasiekiamas integruotas valdymas.
Tradicinės automatizavimo įmonės daugiausia dėmesio skiria įrangos lygio automatizavimui, tačiau nėra susipažinusios su aukštesnio lygio sistemomis, tokiomis kaip SCADAMES/ERP, todėl neatsižvelgiama į skaitmeninį gamybos linijos informacijos gavimą ir horizontalų bei vertikalų gamybos informacijos srautą. MES/ERP ir kitos programinės įrangos sistemos įmonės daugiausia dėmesio skiria duomenų analizei ir diegimo kontrolei viršutiniame sistemos lygyje. Sunku įtraukti aparatūros įrenginius ir valdymo metodus su skirtingų modelių vykdymo įrenginiais ir valdikliais žemesniame lygyje, o tai turi įtakos vertikaliam informacijos srautui. Naudojant skaitmeninį matavimą, galima pasiekti skaitmeninį gamybos informacijos (pagrindinių parametrų) gavimą ir apyvartą, o tai gali sugriauti kliūtis tarp viršutinės sistemos ir apatinės gamybos linijos, išlaisvinti esamą aukštos kokybės produktyvumą ir paspartinti Kinijos gamybos proceso kūrimo procesą. gamybos pramonė. Integruojant įrankių projektavimo, gamybos ir valdymo technologijas, sukūrus skaitmeninę įrankių gamybos liniją ir užtikrinant sklandų duomenų srautą visuose įrankių kūrimo proceso etapuose, skaitmeninės technologijos vaidmuo įrankių kūrimo procese gali būti visiškai išnaudotas ir taip tobulinamas. įrankių gamybos tikslumas ir efektyvumas, sutrumpinami kūrimo ciklai ir sumažinamos kūrimo išlaidos.
Integruotas gamybos linijų valdymas yra organiška visuma, jungianti komunikacijos, kompiuterines ir automatikos technologijas. Siekiant koordinuoti įvairios įrangos ir posistemių darbą gamybos linijoje, sistema naudoja PLC ir jo paskirstytą nuotolinį įvesties / išvesties modulį, kad būtų pasiektas centralizuotas valdymas ir decentralizuotas gamybos padalinių valdymas; Tuo pačiu metu PLC gauna valdymą iš viršutinės ŠMM sistemos, įskaitant operatoriaus informacijos patikrinimą, gaminio kontrolę, medžiagų valdymą ir kitą informaciją. Gamybos linijos valdymo sistemos struktūra parodyta 9 paveiksle, o komunikacijos turinys apima operatoriaus identifikavimą, gamybos linijos korpuso būseną, informaciją apie robotą, ruošinio apdorojimo informaciją, staklių darbo būseną ir įvairią informaciją apie gedimus.
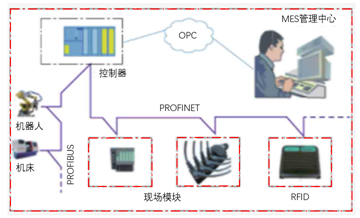
9 pav. Gamybos linijos valdymo sistemos struktūros schema
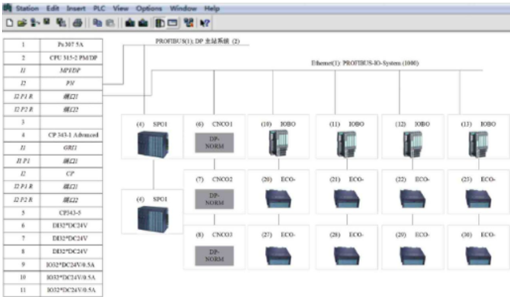
Valdymo sistemos aparatinės įrangos konfigūracija parodyta 10 paveiksle, kuri naudoja PROFINET tinklą, kad galėtų susisiekti su pagrindinio lauko IO įrenginiais. IO įrenginiuose yra modulių su eterneto funkcijomis, pvz., IM151-3PN lauko modulis, ET200ecoPN įvesties/išvesties modulis, RF180C ryšio modulis ir kt. Norint dalytis duomenimis su kitomis dirbtuvėse esančiomis PLC sistemomis, valdymo sistema taip pat yra įrengta pramoninės klasės PN/PN jungtis. Per šį tiltą galima keistis informacija tarp automatinės gamybos linijos ir kitų dirbtuvėje esančių PLC sistemų. Tuo pačiu, siekiant užtikrinti gamybos patikimumą, tarp kiekvieno bloko valdiklių naudojamos šviesolaidinio žiedinio tinklo jungtys. Sugedus MES sistemai, valdymo sistema gali normaliai veikti be MES sistemos.